Gabatarwa
Electroplating tsari ne da ake amfani da shi sosai a masana'antu daban-daban don haɓaka halayen saman ƙarfe. Daga cikin hanyoyin electroplating daban-daban, sodium Cyanide electroplating zinc yana da matsayi mai mahimmanci saboda halaye da fa'idodi na musamman. Wannan labarin yana da nufin samar da cikakken bincike game da tsarin sodium cyanide electroplating zinc , wanda ya ƙunshi ƙa'idodinsa, matakan aiwatarwa, abubuwan da aka haɗa da wanka, da kuma la'akari da aiki.
Ka'idodin Sodium Cyanide Electroplating Zinc
A cikin tsarin sinadarin sodium cyanide electroplating zinc, babban ƙa'idar ta dogara ne akan electrolysis. Wankin electroplating ya ƙunshi ions na zinc da sauran abubuwan da aka haɗa. Lokacin da aka yi amfani da wutar lantarki, ions na zinc a cikin wanka suna raguwa a cathode (abin da za a shafa), kuma ana ajiye atom ɗin zinc a saman cathode, suna samar da murfin zinc. Kasancewar Sodium cyanide a cikin wanka yana taka muhimmiyar rawa. Yana aiki azaman wakili mai rikitarwa, yana samar da hadaddun abubuwa masu ƙarfi tare da ions na zinc. Wannan rikitarwa yana taimakawa wajen sarrafa ƙimar ajiyar zinc kuma yana inganta ingancin layin zinc da aka ajiye. Misali, ana iya wakiltar amsawar kawai kamar haka: Zn(CN)₄²⁻ + 2e⁻ → Zn + 4CN⁻ a cathode. ions ɗin zinc masu rikitarwa a cikin nau'in Zn(CN)₄²⁻ sun fi karko a cikin wanka, wanda ke haifar da ƙarin daidaito da ƙarancin ajiyar zinc idan aka kwatanta da tsarin da ba shi da rikitarwa.
Matakan Tsari
1. Pretreatment na Substrate
Kafin yin amfani da wutar lantarki, abin da ake amfani da shi (abun ƙarfe da za a yi wa plated) yana buƙatar pretreated sosai. Wannan mataki yana da mahimmanci don tabbatar da mannewa mai kyau na murfin zinc.
Rage Man Shafawa : Da farko ana cire man shafawa daga cikin substrate don cire duk wani mai, mai, ko gurɓatattun abubuwa na halitta a saman sa. Ana iya cimma wannan ta hanyar hanyoyi kamar rage man shafawa daga alkaline, inda ake nutsar da substrate a cikin maganin alkaline wanda ke ɗauke da surfactants. Maganin alkaline yana amsawa da man shafawa, yana fitar da shi kuma yana barin a wanke shi. Misali, maganin rage man shafawa na alkaline na yau da kullun na iya ƙunsar sodium hydroxide, sodium Carbon ate, da surfactants kamar sodium dodecyl sulfate.
Pickling : Bayan an shafa mai, ana yin pickling don cire tsatsa, oxides, da sauran ƙazanta marasa tsari daga saman substrate. Ana amfani da ruwan acid, kamar hydrochloric acid ko sulfuric acid, don pickling. Acid ɗin yana amsawa da oxides ɗin da ke saman, yana narkar da su. Misali, idan aka yi tsatsa (iron oxide) akan wani ƙarfe, amsawar da hydrochloric acid ke yi shine: Fe₂O₃ + 6HCl → 2FeCl₃ + 3H₂O. Bayan pickling, ana wanke substrate sosai da ruwa don cire duk wani acid da ya rage.
2. Shiri Na Electroplating Bath
Shirya wanka na electroplating muhimmin mataki ne a cikin tsarin zinc na sodium cyanide electroplating.
Sinadaran : Manyan abubuwan da ke cikin baho sun haɗa da zinc oxide (ZnO) a matsayin tushen ions na zinc, sodium cyanide (NaCN) a matsayin wakili mai haɗaka, da kuma sodium hydroxide (NaOH) a matsayin gishirin da ke isar da sako. Bugu da ƙari, ana iya haɗa wasu ƙarin abubuwa don inganta ingancin faranti, kamar masu haskakawa. Ga wanka mai ƙarancin cyanide electroplating na yau da kullun, abun da ke ciki na iya zama: ZnO 8 - 12 g/L, NaCN 10 - 20 g/L, NaOH 80 - 120 g/L.
Tsarin Haɗawa : Da farko, ana ƙara wani ɓangare na ruwa (kimanin kashi ɗaya bisa uku na jimlar adadin baho) a cikin tankin plating. Sannan, ana ƙara adadin da ake buƙata na sodium cyanide da sodium hydroxide a juya har sai sun narke gaba ɗaya. Na gaba, ana ƙara zinc oxide a hankali a cikin maganin yayin da ake ci gaba da juyawa. Zinc oxide yana amsawa da sodium hydroxide da sodium cyanide don samar da hadaddun abubuwa da ake buƙata. Bayan ƙara zinc oxide, ana narkar da baho zuwa girman da ake so da ruwa. A ƙarshe, ana ƙara ƙarin abubuwa bisa ga umarnin masana'anta.
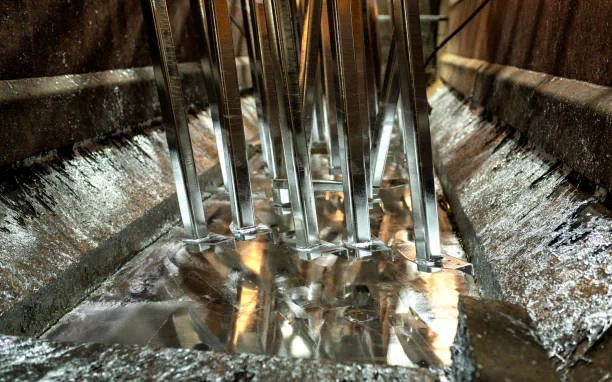
3. Tsarin Electrolating
Saita Kwayar Zane-zanen Electroplating : Kwayar zane-zanen Electroplating ta ƙunshi baho na plating, cathode (wanda za a shafa), da kuma anode. Ana yin anode ɗin ne da ƙarfen zinc. Lokacin da aka wuce wutar lantarki ta cikin baho, ana narkar da ions na zinc daga anode zuwa cikin baho kuma a ajiye su a lokaci guda akan cathode. Ana kula da yawan wutar lantarki, wanda shine adadin wutar lantarki a kowane yanki na cathode, a hankali. Don zinc na electroplating sodium cyanide, yawan wutar lantarki na yau da kullun yana tsakanin 1 - 5 A/dm². Ƙananan yawan wutar lantarki na iya haifar da jinkirin yawan ajiyar bayanai amma yana iya haifar da ƙarin launi mai kama da juna da kuma ƙanƙantar launi. A gefe guda kuma, yawan wutar lantarki mafi girma na iya ƙara yawan ajiyar bayanai amma yana iya haifar da matsaloli kamar rashin daidaituwar plating da ƙone murfin a wurare masu yawan wutar lantarki.
Zafin Jiki da Tashin Hankali : Zafin wankan electroplating shima yana shafar tsarin plating. Gabaɗaya, ana kiyaye zafin wanka a cikin kewayon 20 - 40 °C. Zafin jiki mafi girma na iya ƙara yawan ajiyar abubuwa amma kuma yana iya rage rarrabuwar cathode, wanda ke haifar da rufin da ya yi kauri. Tashin wanka yana da mahimmanci don tabbatar da rarraba ions iri ɗaya a kusa da cathode. Ana iya cimma wannan ta hanyar tayar da hankali ta injiniya, kamar amfani da abin motsawa, ko kuma ta hanyar kumfa mai iska. Tashin hankali yana taimakawa wajen sake cika ions na zinc kusa da saman cathode, yana hana samuwar matakan tattarawa waɗanda zasu iya haifar da rashin daidaituwar plating.
4. Post - magani
Kurkura : Bayan an yi amfani da electroplating, ana wanke abin da aka shafa da ruwa sosai don cire duk wani maganin da ya rage a samansa. Ana iya ɗaukar matakai da yawa na kurkurewa, tare da kurkure na farko a cikin ruwan sanyi don cire mafi yawan maganin, sannan a ƙara kurkurewa a cikin ruwa mai tsabta don tabbatar da kawar da duk wani gurɓataccen abu gaba ɗaya.
Tsarin Chromating : Sau da yawa ana yin Chromating don ƙara haɓaka juriyar tsatsa na layin da aka yi da zinc. Ana nutsar da abin da aka yi da zinc a cikin maganin chromating, wanda ke ɗauke da sinadarin chromic acid ko gishirinsa. Tsarin chromating yana samar da wani siririn Layer na canza chromate mai kariya a saman murfin zinc. Wannan Layer yana ba da ƙarin kariya daga tsatsa ta hanyar yin aiki a matsayin shinge da kuma ta hanyar warkar da kai har zuwa wani lokaci lokacin da saman ya karce. Akwai nau'ikan chromating daban-daban, kamar chromating rawaya, chromating shuɗi-fari, da chromating baƙi, kowannensu yana ba da matakai daban-daban na juriyar tsatsa da bayyanar kyau.
Busarwa : A ƙarshe, ana busar da abin da aka shafa da kuma wanda aka shafa da chromated. Ga ƙananan sassa, ana iya busar da su a cikin na'urar busar da iska mai zafi, yayin da manyan sassa na iya busar da su a iska a zafin ɗaki. Busarwa yana da mahimmanci don hana samuwar tabo a ruwa da kuma tabbatar da dorewar murfin na dogon lokaci.
Haɗin Wanka da Tasirinsa
1. Zinc Oxide (ZnO)
Zinc oxide shine tushen ions na zinc a cikin wankan lantarki. Matsakaicin zinc oxide a cikin wanka yana shafar adadin adadin zinc. Babban taro na zinc oxide gabaɗaya yana haifar da ƙimar ajiya mafi girma. Duk da haka, idan zinc ion maida hankali ne mai girma, zai iya haifar da matsaloli irin su matalauta amai iko (ikon da plating bayani saka uniform shafi a kan hadaddun - siffa abubuwa) da kuma coarser - grained shafi. A cikin ƙananan wanka na cyanide, ma'aunin zinc oxide mai dacewa yana yawanci a cikin kewayon da aka ambata a baya (8 - 12 g / L), wanda ke ba da daidaituwa tsakanin ƙimar ajiya da ingancin sutura.
2. Sodium Cyanide (NaCN)
Sodium cyanide yana aiki azaman wakili mai rikitarwa a cikin wanka. Yana samar da hadaddun abubuwa tare da ions zinc, kamar Zn (CN) ₄²⁻. Matsakaicin sodium cyanide yana rinjayar kwanciyar hankali na waɗannan gidaje kuma, saboda haka, halin ajiya na zinc. A cikin babban - cyanide baho, ana amfani da ƙananan ƙwayar sodium cyanide mai girma, wanda ke ba da ikon jefawa mai kyau da kuma mai laushi mai laushi. Koyaya, babban wankan cyanide yana haifar da haɗarin muhalli da aminci saboda gubar cyanide. Sabanin haka, ƙananan wanka na cyanide, waɗanda aka fi amfani da su a zamanin yau, suna amfani da ƙananan ƙwayar sodium cyanide (misali, 10 - 20 g/L). Waɗannan baho har yanzu suna ba da ingantaccen ƙarfin jifa da ingancin sutura yayin da rage matsalolin muhalli da aminci har zuwa wani matsayi. Matsakaicin sodium cyanide zuwa zinc oxide (NaCN/ZnO rabo) shima yana taka muhimmiyar rawa. Matsakaicin daidaitaccen rabo yana tabbatar da samuwar bargawar gidaje da mafi kyawun yanayin plating. Misali, a wasu aikace-aikace, an fi son rabon NaCN/ZnO na kusan 1.5 - 2.5.
3. Sodium Hydroxide (NaOH)
Sodium hydroxide yana aiki azaman gishiri mai sarrafawa a cikin wanka, yana ƙara ƙarfin lantarki na maganin. Wannan yana ba da damar ingantaccen canja wuri na halin yanzu a lokacin electroplating. Hakanan yana taimakawa wajen kula da pH na wanka. A pH na sodium cyanide electroplating zinc bath ne yawanci a cikin alkaline kewayon, a kusa da pH 12 - 14. A barga pH yana da muhimmanci ga kwanciyar hankali na hadaddun da kuma overall plating tsari. Idan pH ya yi ƙasa da ƙasa, rukunin gidaje na iya lalacewa, wanda zai haifar da sakamako mara kyau. A gefe guda, idan pH ya yi yawa, zai iya haifar da matsaloli kamar lalatawar anode da yawa da kuma samuwar zinc hydroxide a cikin wanka.
4. Ƙari
Masu Haskaka : Ana ƙara masu haske a cikin wanka don inganta haske da hasken murfin zinc. Suna aiki ta hanyar gyara yanayin saman layin zinc da aka ajiye a matakin atomic. Ana amfani da mahadi na halitta kamar saccharin, coumarin, da wasu gishirin ammonium na quaternary azaman masu haskakawa. Misali, saccharin na iya shawagi a saman cathode yayin amfani da electroplating, yana hana haɓakar lu'ulu'u na zinc a wasu hanyoyi kuma yana haɓaka samuwar saman mai santsi da haske.
Masu Haɓaka Levelers : Masu Haɓaka Levelers suna taimakawa wajen sassauta duk wani rashin daidaituwa a saman substrate yayin amfani da wutar lantarki. Suna fifita ajiyewa a wuraren da wutar lantarki ke da yawa a cikin substrate, wanda ke rage bambancin kauri tsakanin yankuna masu yawa na wutar lantarki mai yawa da ƙarancin wutar lantarki, wanda ke haifar da ƙarin rufin da ya dace. Wasu polymers da surfactants na iya aiki azaman masu haɓaka levelers a cikin baho mai haɓaka electroplating.
Antioxidants da Stabilizers : Ana amfani da waɗannan ƙarin don hana iskar shaka daga abubuwan da ke cikin baho, musamman ions na cyanide. Ana iya ƙara iskar shaka a gaban iska da wasu ƙazanta, wanda zai iya haifar da raguwar tasirin sinadarin hadawa da canje-canje a cikin sinadaran baho. Ana iya ƙara antioxidants kamar sodium sulfite a cikin baho don tattara iskar shaka da hana iskar shaka daga cyanide. Ana kuma ƙara masu daidaita don kiyaye daidaiton baho akan lokaci, wanda ke tabbatar da daidaiton sakamako na plating.
Shawarwarin Aiki
1. Tsaron Tsaro
Tunda sodium cyanide yana da guba sosai, dole ne a ɗauki tsauraran matakan tsaro yayin sarrafawa da aiki na tsarin lantarki. Duk ma'aikatan da ke cikin aikin yakamata su sa kayan kariya masu dacewa, gami da safar hannu, tabarau, da na'urar numfashi. Yankin wutar lantarki ya kamata ya kasance da iska mai kyau don hana tarin hayaki mai guba. Idan akwai wani zubewa ko hatsarori da suka shafi sodium cyanide, yakamata a bi hanyoyin mayar da martani na gaggawa. Wannan na iya haɗawa da kawar da cyanide tare da sinadarai masu dacewa (kamar maganin hypochlorite) da kuma sanar da hukumomin tsaro masu dacewa.
2. Gyaran wanka
Binciken Kullum : Ya kamata a riƙa yin nazarin abubuwan da ke cikin baho mai amfani da wutar lantarki akai-akai don tabbatar da cewa yawan sinadarin zinc oxide, sodium cyanide, sodium hydroxide, da ƙari suna cikin mafi kyawun kewayon. Ana iya amfani da hanyoyin nazari kamar titration don tantance yawan waɗannan abubuwan. Misali, ana iya tantance yawan sinadarin zinc ta hanyar sanya samfurin baho mai titration tare da maganin EDTA (ethylenediaminetetraacetic acid).
Kula da Gurɓatawa : Gurɓatar da wanka na iya faruwa daga tushe daban-daban, kamar datti a cikin kayan masarufi, abubuwan da baƙon abu ke fitowa daga ƙasa yayin da ake shafa su, da kuma tarin amsawar da samfura ke yi. Don sarrafa gurɓatawa, ya kamata a gudanar da tacewa mai kyau na wanka. Tsarin tacewa tare da matattarar tacewa mai dacewa zai iya cire barbashi masu ƙarfi da wasu gurɓatattun abubuwa na halitta. Bugu da ƙari, tsarkake wanka lokaci-lokaci na iya zama dole. Misali, idan gurɓatattun ƙarfe masu nauyi (kamar jan ƙarfe ko gubar) suka taru a cikin wanka, ana iya cire su ta hanyar ƙara sinadarai da ke samar da hazo tare da waɗannan gurɓatattun abubuwa, sannan a tace su.
Cika Sinadaran : Yayin da tsarin electroplating ke ci gaba, ana cinye abubuwan da ke cikin baho. Ana ajiye zinc a kan cathode, kuma wasu daga cikin sinadaran hadawa da ƙari na iya ruɓewa ko cinye su a cikin halayen gefe. Saboda haka, ana buƙatar sake cika zinc oxide, sodium cyanide, sodium hydroxide, da ƙari akai-akai don kiyaye tsarin baho. Ana iya ƙayyade yawan sake cikawa bisa ga lokacin da aka shafa, adadin sassan da aka shafa, da sakamakon binciken baho.
3. Shirya matsala
Rashin Mannewa Mai Kyau : Idan murfin zinc yana da ƙarancin mannewa ga substrate, abubuwan da za su iya haifarwa sun haɗa da rashin isasshen maganin substrate kafin lokaci, rashin ingantaccen tsarin wanka (kamar rashin daidaiton pH ko ƙarancin yawan sinadarin da ke haifar da matsala), ko kuma yawan gurɓatawa a cikin baho. Don magance wannan matsalar, ya kamata a sake duba tsarin kafin lokaci kuma a inganta shi. Ya kamata a bincika kuma a daidaita tsarin wanka idan ya cancanta, kuma a ɗauki matakai don rage gurɓatawa.
Rufewa Mara Daidai : Rufewa mara daidaito na iya faruwa ne sakamakon abubuwan da suka haɗa da rashin daidaiton rarraba wutar lantarki a cikin tantanin lantarki, tashin hankalin wanka mara daidaito, ko bambance-bambancen yanayin ƙasa. Don magance wannan matsalar, ana iya daidaita saitin tantanin lantarki don tabbatar da ƙarin rarraba wutar lantarki iri ɗaya. Ana iya inganta hanyar tayar da hankali, kuma ana iya tsara kayan aiki don riƙe substrate ta hanyar da za ta haɓaka rufewa iri ɗaya. Don substrates masu siffa mai rikitarwa, ana iya buƙatar dabarun rufi na musamman ko amfani da anodes masu taimako.
Rufin da Ba Shi Da Duwawu : Rufin zinc mai duhu ko duhu na iya faruwa ne saboda rashin isasshen haske a cikin baho, yawan datti, ko kuma ma'aunin rufi mara daidai (kamar yawan kwararar ruwa ko zafin wanka). Ya kamata a duba kuma a daidaita yawan haske idan ana buƙata. Ya kamata a tsarkake baho don cire datti, kuma a inganta sigogin rufi.
Kammalawa
A sodium cyanide electroplating tutiya tsari ne yadu amfani da muhimmanci hanya don samar da lalata juriya da na ado gama zuwa karfe abubuwa. Fahimtar ƙa'idodin sa, matakan aiwatarwa, abun da ke ciki na wanka, da la'akarin aiki yana da mahimmanci don samun sakamako mai inganci mai inganci. Ko da yake yana da wasu ƙalubalen muhalli da aminci waɗanda ke da alaƙa da amfani da sodium cyanide, tare da matakan tsaro masu dacewa da haɓaka hanyoyin da za su dace da muhalli (kamar ƙananan - cyanide ko cyanide - matakai na kyauta), yana ci gaba da taka muhimmiyar rawa a cikin masana'antu daban-daban, ciki har da motoci, sararin samaniya, da lantarki. Ta hanyar sarrafa duk abubuwan da ke cikin tsari a hankali, masana'antun za su iya samar da samfuran zinc-plated tare da kyakkyawan inganci da aiki.
- Bazuwar Abun ciki
- Abun ciki mai zafi
- Abin dubawa mai zafi
- SANA'A LAFIYA DA TSARIN SAMUN TSIRA DA SHAIDDIYYA
- Sodium Amyl Xanthate (SAX) 90%, Sinadarin hakar ma'adinai, ma'adinan flotation reagent
- Masana'antar Sodium Sulfide Grade 60% 30ppm/150ppm Yellow/ Red Flakes Na2s
- 99.5% min Ammonium Chloride Don Amfanin Masana'antu
- Sodium Persulfate, Sodium Persulphate, mai bayarwa 99.00%
- Ruwan Ammoniya mai Anhydrous 99% Ruwa
- Dodecylbenzenesulfonic acid
- 1Sodium Cyanide Rangwame (CAS: 143-33-9) don Ma'adinai - Babban Inganci & Farashin Gasa
- 2Sodium Cyanide 98.3% CAS 143-33-9 NaCN mai sanyaya zinare mai mahimmanci ga masana'antar sinadarai na hakar ma'adinai
- 3Sabbin ka'idojin kasar Sin game da fitar da sinadarin sodium Cyanide da jagora ga masu saye na kasa da kasa
- 4Sodium Cyanide (CAS: 143-33-9) Takaddun shaida na ƙarshe (Sinanci da Ingilishi)
- 5Cyanide na kasa da kasa (Sodium cyanide) Lambar Gudanarwa - Matsayin Karɓar Ma'adinan Zinare
- 6China factory Sulfuric acid 98%
- 7Anhydrous Oxalic acid 99.6% Matsayin Masana'antu
- 1Sodium Cyanide 98.3% CAS 143-33-9 NaCN mai sanyaya zinare mai mahimmanci ga masana'antar sinadarai na hakar ma'adinai
- 2Babban Tsafta · Tsayayyen Ayyuka · Babban farfadowa - sodium cyanide don leaching na gwal na zamani
- 3Kariyar Abincin Abinci Sarcosine Mai Cin Abinci 99% min
- 4United ChemicalƘungiya ta Bincike tana Nuna Hukunci Ta Hannun Bayanan Bayanai
- 5AuCyan™ Mai Inganci Sodium Cyanide | Tsarkakakken 98.3% don Haƙar Zinare na Duniya
- 6Dijital Detonator (lokacin jinkiri 0 ~ 16000ms)
- 7Babban ƙarfi, Babban Madaidaicin Shock Tube Detonator




Tuntuɓar saƙon kan layi
Ƙara sharhi: