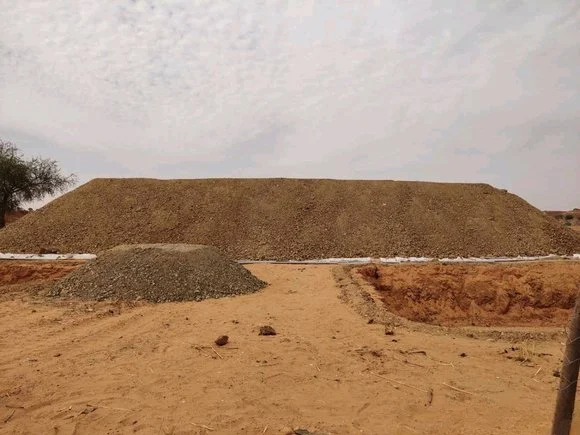
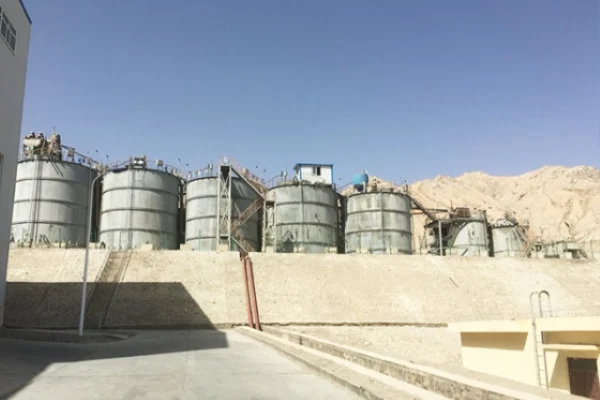
Pêvajoya şûştina kombûna zêr, komkirina kanzayên zêr ên pileya nizm an jî bermayiyên flotasyonê li ser materyalek bingehîn û bi awayekî çerxî rijandina çareseriya sodyûm siyanûrê ji bo helandina zêr di nav kanzayê de û derxistina wê ji çareseriya zexm, vedihewîne. Ev pêvajo bi giranî avakirina cihê şûştinê, pêş-dermankirina kanzayê (perçiqandin an granulasyon), komkirin, şûştina bi spreyê, derxistina zêr ji çareseriya zexm, û dezenfektekirin û daxistina kombûna kanzaya bermayî vedihewîne. Di dema pêvajoya şûştinê de, ji bo bidestxistina encamên baş ên sûdwergirtinê, pêdivî ye ku gelek parametre werin kontrol kirin. Ev gotar dê hewcedariyên teknîkî yên granulasyon, komkirin û rijandinê bide nasîn.
1. Granulation
Ji bo serkeftina pêvajoya derxistina stûna zêr, divê materyalên derxistinê xwedî permeabiliteyek baş bin da ku çareseriya siyanûrê bi awayekî wekhev di nav stûna madenê re derbas bibe. Piraniya madenan divê berî granulasyonê heta 25.4 mm an jî hûrtir werin pelçiqandin da ku zêrê di madenê de were eşkerekirin û rêjeya vegerandina zêr baştir bibe.
Di dema granulasyonê de, divê mîqdara lîmê ku tê bikar anîn bigihîje nirxa pH-ê di navbera 9.5 - 10.5 de. Ji ber şilbûna zêde ya madenê (bi rêjeya avê ji %10 zêdetir) û gelek qirêjiyên di madenê de, divê rêjeya Sodyûm Sîyanûr di dema granulasyonê de were zêdekirin. Rêjeya sodyûm sîyanûr di dora 60 - 150 gram de li ser her tonek madena zêr tê kontrol kirin. Bi gelemperî, rêjeya tevahî ya avê ya granulan divê ji %30 derbas nebe, wekî din granul meyla şilbûn û nermbûnê dikin. Dema hişkbûnê divê ji 72 demjimêran zêdetir be. Ger di dema granulasyonê de baran bibare, divê granul werin nixumandin da ku pêşî li windabûna zêr were girtin.
2. Peeling
Cihê paqijkirina pileyên zêr dikare li ser zozanek, li newalek an jî li ser erdek zevî were danîn. Lêbelê, ji bo erdek şêrîn, pêvekek 3% - 5% hewce ye. Di destpêkê de divê bilindahiya pileya madenê pir zêde nebe, bi tercîhî 3 - 4 metre be, û piştî ku rêjeya şilandinê stabîl bibe dikare were zêdekirin.
Piştî paqijkirin û rastkirina erdê, pêdivî bi dermankirina dijî-rijandinê heye. Ji bo parastina koma madenê, divê li dora cihê rijandinê xendekên rijandina lehiyê jî werin danîn. Qata balîfê ya cihê rijandinê dikare bi qalindahiya nêzîkî 0.5 m li ser bingeha zexmkirî were danîn, û dûv re çareseriyek sodyûm karbonat li ser wê were rijandin da ku performansa wê ya dijî-rijandinê zêde bibe.
3. Pijiqandin
3.1 Spray Concentration
Parçeyên madenê yên aglomerated ên piştî granulasyonê divê careke din neyên şûştin. Pêdivî ye ku nirxa pH bi pêvajoya granulasyonê ve were sererast kirin. Ji ber pêkhatina tevlihev a zêrên zêr, hûrbûna sodyûm siyanidê di dema rijandina destpêkê de bi guncan dikare were zêdekirin. Ew dikare di heyama lûtkeyê de 0.1% - 0.08% were kontrol kirin (dema ku berhevoka şûştina zêr herî zêde ye), û dûv re dikare ji 0.08% - 0.06% were kêm kirin. Di qonaxa paşîn de, ew dikare ji 0.04% - 0.02% kêm bibe. Di her kêliyê de li gorî naveroka zêr ya di çareseriya ducanî de giraniya siyanidê sodyûm dikare were sererast kirin.
3.2 Spray Cycle
Demjimêra rijandinê bi gelemperî 7 - 8 demjimêran rojane ye, û herî zêde divê ji 10 demjimêran derbas nebe (lê divê doz were kêm kirin). Bi gelemperî, 1 saetê tê rijandin û 1 saetê disekine an jî 1 saetê dirijîne û 2 saetan disekine. Pêdivî ye ku dema rijandinê pir dirêj nebe, da ku pileya madenê dema ku nerijîne oksîjenê hilîne. Ger dema rijandinê dirêj be û frekansa zêde be, ew ê qebareya çareseriyê zêde bike, giraniya vexwarina zikmakî kêm bike, û siyanidê sodyûm xera bike. Di heman demê de, ew ê qebareya vexwarina dayikê zêde bike û bandorê li kapasîteya adsorpsiyonê ya karbonê-zêr-barkirî bike.
3.3 Zêdebûna Spray
Şiddeta sprekirinê bi dema sprekirinê û mîqdara sprekirinê ve girêdayî ye. Bi gelemperî, şiddeta sprekirinê divê li 6 - 20L/m2•h (6 - 20L/m2×saet) were kontrol kirin, û herî zêde divê ji 25 - 30L/m2•h derbas nebe (ku dikare li gorî rûbera cihê rijandinê, mîqdara sprekirina rojane û demê were hesibandin). Ger şiddeta sprekirinê zêde be, ew ê qebareya çareseriya ducanî zêde bike, konsantrasyona zêr zirav bike, û bandorê li kapasîteya adsorpsiyonê ya Karbona Çalakkirî bike (bi gelemperî, kapasîteya adsorpsiyonê ya Karbona Çalakkirî 8 - 10kg/t ye). Ger qebareya çareseriya ducanî mezin be, di heman dema adsorpsiyonê de, ji ber konsantrasyona zêr a kêm, mîqdara adsorpsiyonê dê kêm bibe û dema adsorpsiyonê dê dirêj bibe, ku ev jî dê barê kar û lêçûna pergala desorpsiyon û elektrolîzê zêde bike. Ji ber vê yekê, divê mîqdara sprekirinê pir mezin nebe û frekansa sprekirinê jî pir zêde nebe.
Di encamnameyê de, ya jorîn di pêvajoya paqijkirina pileyên zêr de hewcedariyên teknîkî yên granulasyon, piling û rijandin in. Rêbaza paqijkirina pileya zêr ji ber pêvajoya wê ya hêsan, hindik alav û lêçûna kêm bi berfirehî tê bikar anîn. Di hilberîna rastîn de, xwediyên kanzayê divê balê bikişîne ser kontrolkirina parametreyên her girêdanê da ku encamên baş ên şûştinê peyda bike.
- Naveroka Random
- Naveroka germ
- naveroka review hot
- Detonatorê lûleya şokê ya bi hêz û rast-bilind
- Thiourea 99% çalakiya bilind Hilberînerê Pîşeyî
- Acrylamide
- Sulfamic acid
- United Chemical, TuXingSun Mining, û Henan Lingbao Zêrîn Bi Hevra Kanînek Bê Sîyanûr Ava dikin
- Çîn Shaanxi United ChemicalKarbona Çalakkirî ya Taybet a Zêrê Zehmetiya Bilind
- Guhertina Navîgasyon: Rêvebiriya Pêşerojê ya Pîşesaziya Kîmyewî
- 1Siyanidê Sodyûmê erzankirî (CAS: 143-33-9) ji bo Madenê - Qalîteya Bilind & Bihayê Pêşbazî
- 2Sodyûm Siyanûr 98.3% CAS 143-33-9 NaCN madeya pêçandina zêr Ji bo Pîşesaziyên Kîmyayî yên Madenê Girîng e
- 3Rêziknameyên Nû yên Chinaînê yên li ser Hinardekirina Sîyanîdê Sodyûm û Rêbernameya ji bo Kirrûbirên Navneteweyî
- 4Sodyum Syanide (CAS: 143-33-9) Sertîfîkaya bikarhênerê dawî (guhertoya Çînî û Îngilîzî)
- 5Koda Rêvebiriyê ya Navnetewî (Syanîdê Sodyûm) - Standardên Pejirandina Kana Zêrîn
- 6Fabrîkaya Çînê Asîdê Sulfurîk 98%
- 7Asîda Oxalic a bêhîd 99.6% Pîşesaziya Pîşesaziyê
- 1Sodyûm Siyanûr 98.3% CAS 143-33-9 NaCN madeya pêçandina zêr Ji bo Pîşesaziyên Kîmyayî yên Madenê Girîng e
- 2Paqijiya Bilind · Performansa Sabît · Vegerandina Bilindtir — sodyûm sîyanûr ji bo şûştina zêr a nûjen
- 3United ChemicalTîma Lêkolînê ya 's Bi Rêya Têgihîştinên Li Ser Daneyan Desthilatdariya xwe Nîşan Dide
- 4Siyanûra Sodyûmê ya Performansa Bilind a AuCyan™ | Paqijiya %98.3 ji bo Kanên Zêr ên Cîhanî
- 5Detonatorê Elektronîkî Dîjîtal (Dema Derengmayînê 0~ 16000ms)
- 6Detonatorê lûleya şokê ya bi hêz û rast-bilind
- 7pîşesaziya Electric Detonator




Şêwirmendiya peyama serhêl
Şîrove zêde bike: