介绍
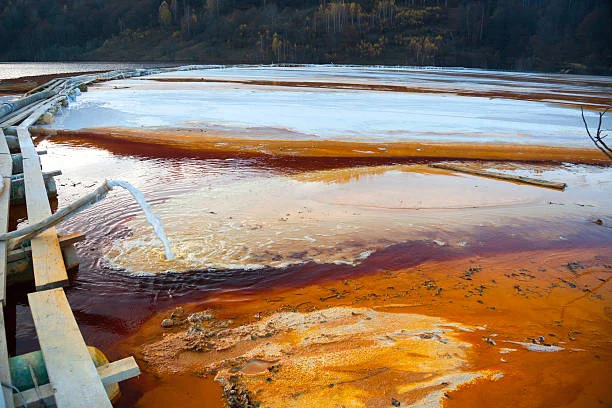
氰化钠是一种剧毒化学品,广泛应用于采矿、电镀和化学合成等行业。然而,这些工艺产生的废水含有高浓度的氰化物,若处理不当,会对环境和人类健康构成严重威胁。过氧化氢处理已成为一种有效且相对安全的含氰化钠废水处理方法。本文深入探讨了使用过氧化氢处理此类废水的生产实践,涵盖了从反应原理到实际操作流程的各个方面。
反应原理
过氧化氢氧化氰化物
过氧化氢与氰化钠的反应是一个氧化还原反应。在水溶液中,过氧化氢作为氧化剂,将氰离子氧化成毒性相对较低的物质。在适当的条件下,过氧化氢会破坏氰离子内部的强键。氰离子中的碳被氧化到更高的氧化态,形成毒性较低的离子,同时释放出氮气。该反应至关重要,因为它能显著降低废水的毒性。
催化剂的作用(可选)
在某些情况下,可以添加催化剂来加速过氧化氢和氰化物之间的反应。例如,某些过渡金属离子可以在类似于芬顿反应的反应体系中充当催化剂。催化剂降低了反应的能垒,使氰化物的氧化能够在较低温度下更快地进行,并且过氧化氢的用量更少。然而,使用催化剂时,需要仔细考虑催化剂的添加量、pH值控制以及催化剂残留物可能造成的二次污染等因素。
生产实践中的工艺流程
废水预处理
在进行过氧化氢处理之前,含氰化钠的废水通常需要进行预处理。此步骤旨在将废水的pH值调节至合适的范围。通常,pH值会被调节至弱碱性,大约在8-10之间。这是因为在碱性环境下,过氧化氢与氰化物之间的氧化反应效率更高。此外,预处理可能还包括去除大颗粒杂质、悬浮固体以及其他可能干扰后续处理过程的物质。为此,可以使用诸如砂滤器或膜过滤器之类的过滤方法。
过氧化氢加成
然后将适量的过氧化氢添加到预处理后的废水中。过氧化氢的用量取决于废水中氰化物的浓度。通常,首先根据化学反应进行计算。但在实际生产中,为了确保氰化物完全氧化,通常会添加过量的过氧化氢。工业应用中过氧化氢的浓度通常在30%至50%之间。过氧化氢的添加可以通过计量泵实现,计量泵可以精确控制进入废水处理池的过氧化氢的流量和用量。
反应与混合
加入过氧化氢后,需要将废水充分混合,以确保过氧化氢和氰化物均匀接触。混合可以使用机械搅拌器、气动搅拌器或两者结合来实现。反应时间取决于初始氰化物浓度、温度和催化剂的存在等因素。一般来说,反应时间可以从几个小时到十几个小时不等。在此期间,反应温度也是一个重要因素。虽然反应可以在室温下进行,但在一定范围内升高温度(通常不超过50°C)可以加快反应速度。然而,过高的温度会导致过氧化氢分解,降低其处理氰化物的效果。
后处理
反应完成后,需要进行后处理步骤。其中一项关键的后处理措施是去除残留的过氧化氢。处理后的废水中过量的过氧化氢会对环境造成危害,如果废水需要在生物处理系统中进一步处理,还可能干扰后续的生物处理过程。可以通过添加亚硫酸钠等还原剂或使用催化分解法来分解残留的过氧化氢。去除残留的过氧化氢后,处理后的废水需要进行固液分离,以去除处理过程中形成的任何沉淀物或悬浮固体。可以使用沉淀池、气浮装置或过滤装置。最后,对处理后的废水进行分析,以检查氰化物浓度是否符合相关的排放标准。
影响治疗效率的关键因素
PH值
如前所述,废水的pH值对过氧化氢的处理效率有显著影响。在酸性环境下,过氧化氢会快速分解为水和氧气,从而降低其氧化氰化物的能力。另一方面,在强碱性环境下,过氧化氢与氰化物之间的反应速率也会受到影响。过氧化氢与氰化物反应的最佳pH值范围通常在8-10左右,在此范围内反应可以有效进行,并且过氧化氢的分解被最小化。
温度
温度对反应速度至关重要。通常,温度升高会加快过氧化氢与氰化物之间的反应。然而,随着温度升高,过氧化氢的分解也会变得更加显著。当温度超过50°C时,过氧化氢的分解会非常迅速,以至于可用于氧化氰化物的过氧化氢量会减少。因此,在实际生产中,需要将温度控制在合理的范围内,以平衡反应速率和过氧化氢的稳定性。
氰化物和过氧化氢的浓度
废水中氰化物的初始浓度决定了完全氧化所需的过氧化氢用量。氰化物浓度越高,所需的过氧化氢用量也就越大。如果过氧化氢用量不足,氰化物氧化不完全,导致处理后的废水不达标。相反,过氧化氢用量过大不仅会增加处理成本,还需要更复杂的后处理来去除过量的过氧化氢。因此,准确测定废水中的氰化物浓度并适当调整过氧化氢用量对于高效处理至关重要。
采矿业案例研究
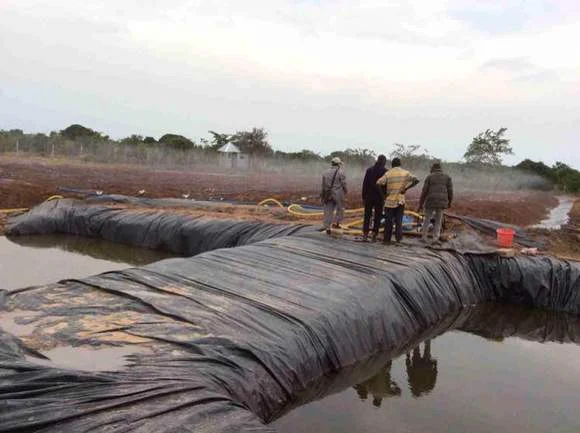
在某金矿开采中,金的提取过程中会使用大量的氰化钠,从而产生大量含氰废水。该矿采用了一种以过氧化氢为基础的处理工艺。首先,将废水收集到一个大型储罐中。用石灰将废水的pH值调节至9。然后,通过计量泵将35%的过氧化氢加入废水中。添加量根据废水中的氰化物浓度计算,并略微过量以确保完全氧化。
使用机械搅拌器将废水搅拌8小时。在此期间,通过冷却和加热系统将反应体系的温度保持在35°C左右。反应结束后,加入亚硫酸钠分解残留的过氧化氢。处理后的废水送至沉淀池进行固液分离。对上清液进行分析,结果表明,处理后废水中的氰化物浓度从初始的500毫克/升降低至0.5毫克/升以下,符合当地环保排放标准。该案例证明了过氧化氢处理工艺在实际工业应用中的有效性。
结语
采用过氧化氢处理氰化钠废水是一种可行且有效的工业生产方法。通过了解反应原理、优化工艺流程并控制pH值、温度和试剂用量等关键因素,可以实现对含氰废水的高质量处理。然而,在生产过程中需要持续监测和调整,以确保稳定的处理效率并符合环境法规。随着环境要求日益严格,过氧化氢处理氰化钠废水的方法有望在生态环境保护中发挥更加重要的作用。
- 随机内容
- 热门内容
- 热门点评内容
- IPETC 95%金属硫化物矿物捕收剂Z-200
- 矿业用草酸 99.6%
- 对于采矿化学品的使用是否有具体规定?
- 采矿化学品如何影响浮选过程中的矿物回收率?
- 戊二醛 50% 工业级
- 现代工业的绿色心脏 | 中国陕西 United Chemical高纯硫酸
- 亚铁氰化钠有这么多用途!


在线留言咨询
添加评论: