
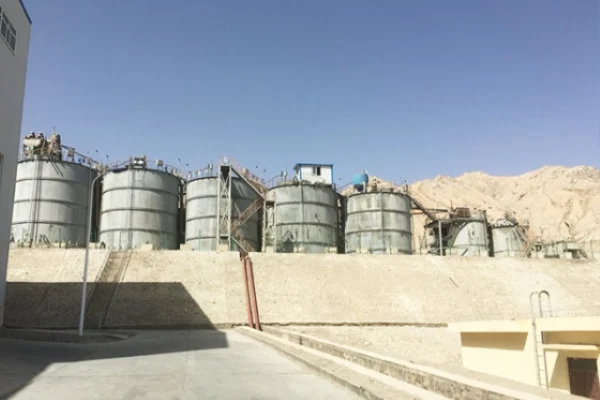
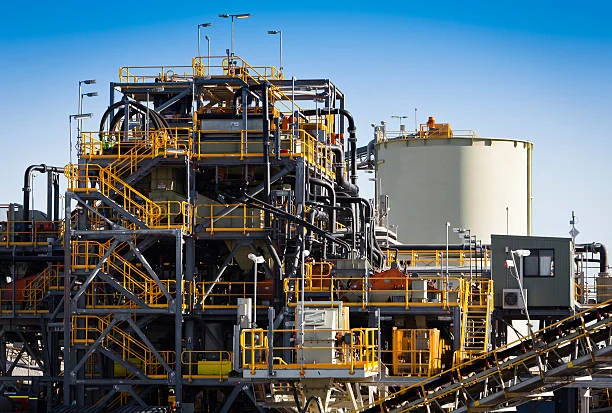
Die Cyanidlaugung zur Goldgewinnung hat sich aufgrund ihrer hohen Anpassungsfähigkeit an verschiedene Erze, der Möglichkeit der Goldproduktion vor Ort und der hohen Ausbeute in Goldminen weit verbreitet. Aus Gründen der Umweltverträglichkeit behandeln Minen das Abwasser entweder vor oder nach der Einleitung in das Reservoir, um eine abwasserfreie Produktion zu gewährleisten, oder verwenden cyanidarme oder cyanidfreie Laugungsmittel zum Schutz der regionalen Umwelt. Dieser Artikel beschreibt die Funktionsweise der Cyanidlaugung und des Carbon -in-Pulp-Verfahrens zur Goldgewinnung. Ziel ist es, nicht nur die Mechanismen der Goldgewinnung zu verstehen, sondern auch die Umweltbelastung zu reduzieren und den Aufbau umweltfreundlicher Minen voranzutreiben.
Cyanidlaugung zur Goldgewinnung
Zu den Betriebsfaktoren zählen die Cyanid- und Sauerstoffkonzentrationen, die Temperatur, die Größe und Form der Goldpartikel im Erz, die Konzentration des Erzes, der Schlammgehalt, der Oberflächenfilm aus Goldpartikeln und die Auslaugungszeit.
Bei niedriger Cyanidkonzentration ist die Sauerstofflöslichkeit relativ hoch, und die Goldauflösungsrate hängt von der Cyanidkonzentration ab . Bei hoher Cyanidkonzentration wird die Goldauflösungsrate hingegen ausschließlich durch die Sauerstoffkonzentration bestimmt. Im Allgemeinen liegt die Cyanidkonzentration zwischen 0.03 % und 0.05 %. Die Zugabe bestimmter Oxidationsmittel, Laugungshilfsmittel oder die direkte Zufuhr von Sauerstoff verbessert die Laugungswirkung deutlich.
Beispielsweise ersetzte eine Carbon-in-Pulp-Anlage die Luft durch sauerstoffreiches Gas (mit einem Sauerstoffgehalt von über 90 %) und leitete es in den Laugungstank. Dadurch erhöhte sich die Laugungsrate um 0.89 Prozentpunkte. Ein Konzentrator gab 98%iges Bleiacetat in einer Menge von 0.1 kg pro Tonne Erz in den ersten Laugungstank. Dadurch sank der Goldgehalt der Rückstände von 0.218 g/t auf 0.209 g/t.
Die Auflösungsrate von Gold in der Cyanidlösung steigt mit steigender Temperatur. Üblicherweise wird die Temperatur zwischen 10 °C und 20 °C gehalten. Unter 1.34 °C kristallisiert die Lösung. Daher werden im Winter in nördlichen Konzentrationsanlagen häufig Lötlampen eingesetzt, um verstopfte Rohrleitungen zu brennen. Über 34.7 °C verflüssigt sich die Lösung, und häufig tritt Gas aus. Zur Stabilisierung und Reduzierung chemischer Verluste wird üblicherweise eine entsprechende Menge Alkali, sogenanntes Schutzalkali, zugegeben, um die Reaktion in Richtung einer abgeschwächten Hydrolyse zu fördern.
Feinkörniges Gold weist nach dem Mahlen eine große freiliegende Oberfläche auf und löst sich durch Cyanidlaugung leicht auf. Goldpartikel in Form von Flocken, kleinen Kugeln und solchen mit inneren Poren lösen sich zudem relativ leicht auf. Bei niedriger Pulpenkonzentration ist die Viskosität gering und die Diffusionsraten von Cyanidionen und Sauerstoff in der Lösung zur Oberfläche der Goldpartikel hoch. Dadurch löst sich Gold schnell auf und die Auslaugungsrate ist hoch. Eine niedrige Konzentration erhöht jedoch das Volumen der Pulpe, was zu einem höheren Gerätebedarf und Reagenzienverbrauch führt. Die geeignete Pulpenkonzentration beträgt 40–50 %. Bei Erzen mit hohem Schlammanteil und komplexen Eigenschaften sollte die Konzentration auf 20–30 % begrenzt werden.
Verunreinigungen bilden verschiedene Filme auf der Oberfläche von Goldpartikeln und beeinträchtigen die Goldlaugung. Begleitmineralien reagieren mit Sauerstoff, Cyanid und Alkali und behindern die Goldlaugung. Mit zunehmender Laugungszeit steigt die Laugungsrate bis zu einem bestimmten Grenzwert an, danach nimmt sie jedoch wieder ab. Dies liegt daran, dass Volumen und Partikelgröße des Goldes abnehmen, der Abstand zwischen Cyanid, gelöstem Sauerstoff und Goldkomplexen zunimmt und die Ansammlung von Verunreinigungen einen Film bildet, der die Laugung beeinträchtigt. Das „Verklemmen“ des Rührwerks im Laugungstank, verursacht durch hohe Konzentration, geringe Feinheit, geringes Luftvolumen und den strukturellen Abstand zwischen dem unteren Rührwerk und dem Tankboden, beeinträchtigt die Goldlaugung ebenfalls. Wenn die Tanks in einer Cyanidlaugungswerkstatt verstopft waren, drehten Arbeiter die Maschine manuell und setzten Hochdruckwasserpistolen, Luftpistolen und lange Stahlstangen ein, um die Rohrleitungen zu befreien. Schließlich stellte sich heraus, dass der Abstand zwischen dem unteren Laufrad und dem Tankboden viermal so groß war wie der Normalwert. Nach einer Anpassung war das Problem behoben.
Carbon-in-Pulp (CIP)-Verfahren zur Goldgewinnung
Zu den betrieblichen Faktoren gehören die Adsorption von Aktivkohle , die Desorption und Elektrolyse sowie die Regeneration der Kohle.
Vor dem Einsatz von neuem Kohlenstoff ist es notwendig, die Kanten durch Vormahlen abzurunden und Rückstände zu entfernen. Beim Kauf von Kohlenstoff ist auf Adsorptionskapazität und Festigkeit zu achten. Die Packungsdichte sollte 0.50 kg/l bis 0.55 kg/l betragen, die Partikelgröße sollte regelmäßig und einheitlich sein, in der Regel 6–12 Maschen oder 6–16 Maschen. Der Aschegehalt und der Unterkornanteil sollten 3 % nicht überschreiten. In einer Carbon-in-Pulp-Anlage führte ein hoher Gehalt an pulverisiertem Kohlenstoff zu einem über 16-mal höheren Goldgehalt der Restflüssigkeit als üblich, was zu Goldverlusten führte. Daher musste der Kohlenstoff vollständig ersetzt werden.
Die Kohlenstoffdichte in den Adsorptionstanks steigt graduell an. Angesichts der Alterung des Kohlenstoffs ist eine häufige Extraktion für die Goldgewinnung von Vorteil. Eine Carbon-in-Pulp-Anlage änderte den Kohlenstoffextraktionszyklus von drei Tagen auf alle zwei Tage und steigerte die Produktion um ein Viertel. Läuft der Tank über und der Kohlenstoff geht aus, geht zwangsläufig Gold verloren. Dies ist hauptsächlich auf die Verstopfung des Kohlenstoffrückhaltesiebs zurückzuführen. Ablagerungen sollten nach dem Klassierer und dem Hydrozyklon vorab entfernt werden. Als Kohlenstoffrückhaltesieb wird ein horizontales zylindrisches Sieb verwendet. Das Problem kann auch durch eine Reduzierung der Pulpkonzentration oder der Dichte des Bodenkohlenstoffs und eine Erhöhung des Luftvolumens im Luftkanal neben dem Sieb gelöst werden.
Ein Austreten von Aktivkohle aus dem letzten Adsorptionsbehälter ist äußerst unerwünscht. Ein 40-Maschen-Sicherheitssieb am Tailings-Mischbehälter dient als wichtige Kontrollstelle. Es sollte regelmäßig überprüft und gewartet werden, um seine Integrität zu gewährleisten. Um den Aktivkohleverschleiß zu reduzieren, wird üblicherweise langsam laufendes Rührwerk eingesetzt.
Desorption und Elektrolyse erfolgen in einer Lösung aus 1 % Natriumhydroxid und Natriumcyanid unter einem Druck von 0.35–0.39 MPa. Die Desorption findet bei 135–160 °C statt, also oberhalb des Siedepunkts der Lösung. Der Goldgehalt des kohlenstoffarmen Materials liegt unter 50 g/t. Derzeit werden cyanidfreie Desorptions- und Elektrolyseverfahren häufig angewendet.
Zur Regeneration der Aktivkohle wird diese üblicherweise 3 bis 5 Stunde in 0.5- bis 1-prozentiger verdünnter Salpetersäure oder Salzsäure eingeweicht. Zwischendurch umrühren. Nach der Entnahme aus dem Tank wird die Aktivkohle in Wasser eingeweicht, um die Säurelaugungslösung zu entfernen. Anschließend wird sie in 1-prozentiger Natronlauge eingeweicht, um die verbleibende Säure zu neutralisieren. Abschließend wird sie mit dem zwei- bis dreifachen Volumen des Aktivkohlebetts gewaschen.
- Zufälliger Inhalt
- Heiße Inhalte
- Heißer Bewertungsinhalt
- Industrieller elektrischer Zünder
- Stoßrohrzünder
- Ammoniumsulfat in Lebensmittelqualität
- Butylvinylether
- Natriumselenit, wasserfrei 98 %
- 99 % Natriumbicarbonat in Lebensmittelqualität
- Dimethylcarbonat (DMC)
- 1Natriumcyanid (CAS: 143-33-9) für den Bergbau zum reduzierten Preis – Hohe Qualität und wettbewerbsfähige Preise
- 2Natriumcyanid 98.3 % CAS 143-33-9 NaCN Goldaufbereitungsmittel Unverzichtbar für die chemische Industrie im Bergbau
- 3Chinas neue Vorschriften für Natriumcyanid-Exporte und Hinweise für internationale Käufer
- 4Natriumcyanid (CAS: 143-33-9) Endbenutzerzertifikat (chinesische und englische Version)
- 5Internationaler Cyanid-(Natriumcyanid-)Managementkodex – Annahmestandards für Goldminen
- 6Chinesische Fabrik Schwefelsäure 98%
- 7Wasserfreie Oxalsäure 99.6 % Industriequalität
- 1Natriumcyanid 98.3 % CAS 143-33-9 NaCN Goldaufbereitungsmittel Unverzichtbar für die chemische Industrie im Bergbau
- 2Hohe Reinheit · Stabile Leistung · Höhere Ausbeute – Natriumcyanid für die moderne Goldlaugung
- 3Nahrungsergänzungsmittel Lebensmittelsüchtig machendes Sarkosin 99% min
- 4United ChemicalDas Forschungsteam von demonstriert Autorität durch datenbasierte Erkenntnisse
- 5AuCyan™ Hochleistungs-Natriumcyanid | 98.3 % Reinheit für den globalen Goldabbau
- 6Digitaler elektronischer Zünder (Verzögerungszeit 0–16000 ms)
- 7Hochfester, hochpräziser Stoßrohrzünder




Online-Nachrichtenberatung
Einen Kommentar hinzufügen: