
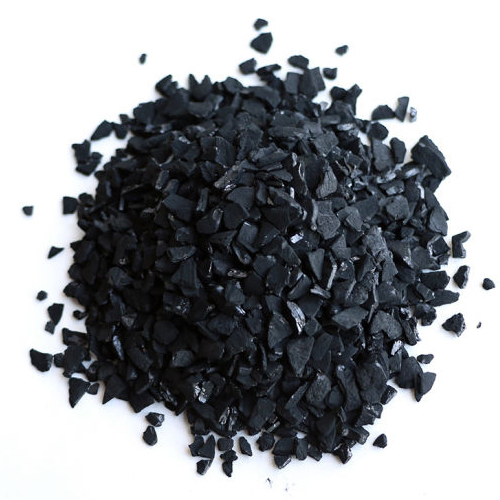
Um den wirtschaftlichen Einsatz von Aktivkohle bei der Goldgewinnung zu verbessern , sollte besonderes Augenmerk auf eine ordnungsgemäße Säurewäsche und eine effiziente Regeneration gelegt werden.
Das einzige Ziel der thermischen Regeneration ist die Entfernung der an den Kohlenstoff gebundenen organischen Stoffe. Daher muss die Temperatur kontrolliert werden, um ein Überbrennen zu vermeiden.
Im thermischen Reaktivierungsprozess durchläuft die beladene Aktivkohle mehrere Temperaturzonen innerhalb des Reaktivierungsofens, wo sie kontinuierlich auf immer höhere Temperaturen von bis zu 1,000 °C erhitzt wird.
Während dieses kontrollierten Temperaturanstiegs lösen sich die von der Aktivkohle adsorbierten Substanzen von ihrer inneren Oberfläche (Desorption). Die nun entladene Aktivkohle wird anschließend mit Wasserdampf reaktiviert. Dadurch wird die innere Porenstruktur wiederhergestellt und gegebenenfalls erweitert, und das so reaktivierte Material kann wiederverwendet werden.
Die bei diesem Reaktivierungsprozess in die Gasphase übergehenden Stoffe werden in einem Nachbrenner bei Temperaturen von bis zu 1,200 °C entfernt . Das entstehende Rauchgas wird einer sorgfältigen Nachbehandlung unterzogen, um sicherzustellen, dass der gesamte Reaktivierungsprozess den geltenden Umweltauflagen entspricht.
In vielen Fällen lassen sich beladene oder erschöpfte granulierte Aktivkohlen durch ein thermisches Verfahren, das dem ursprünglichen Aktivierungsprozess ähnelt, reaktivieren. Die Aktivkohle kann dann wiederverwendet werden. Die Reaktivierung ist somit eine umweltfreundliche und kostengünstige Alternative zur Entsorgung.
Zur Reaktivierung von Aktivkohlen werden verschiedene Gerätetypen verwendet, wie zum Beispiel:
Drehrohröfen , mehrstufige Öfen , Wirbelschichtöfen
Bei der Reaktivierung durchläuft die Aktivkohle die folgenden Prozessschritte:
1. Trocknen bis 100 °C
2. Desorption und Pyrolyse von Schadstoffen von 100 bis 700 °C
3. Reaktivierung der Aktivkohle oberhalb von 700 °C (Wassergasreaktion)
C + H₂O → CO + H₂
Die auf die jeweiligen Anforderungen und die verschiedenen Aktivkohlearten abgestimmte Prozesssteuerung gewährleistet eine hohe Qualität des reaktivierten Materials. In der Regel kann die ursprüngliche Adsorptionskapazität der Aktivkohle wiederhergestellt werden.
- Zufälliger Inhalt
- Heiße Inhalte
- Heißer Bewertungsinhalt
- Natriumisopropylxanthat 90 % SIPX
- 99.5 % min. Ammoniumchlorid für den industriellen Einsatz
- Natriumalpha-Olefinsulfonat (AOS)
- Industrielles Natriumnitrit 98.5 %
- Welche Rolle spielen Bergbauchemikalien in der Bergbauindustrie?
- Wie bewerte ich die Wirtschaftlichkeit und Wirksamkeit von Bergbauchemikalien?
- Acrylamid
- 1Natriumcyanid (CAS: 143-33-9) für den Bergbau zum reduzierten Preis – Hohe Qualität und wettbewerbsfähige Preise
- 2Natriumcyanid 98.3 % CAS 143-33-9 NaCN Goldaufbereitungsmittel Unverzichtbar für die chemische Industrie im Bergbau
- 3Chinas neue Vorschriften für Natriumcyanid-Exporte und Hinweise für internationale Käufer
- 4Natriumcyanid (CAS: 143-33-9) Endbenutzerzertifikat (chinesische und englische Version)
- 5Internationaler Cyanid-(Natriumcyanid-)Managementkodex – Annahmestandards für Goldminen
- 6Chinesische Fabrik Schwefelsäure 98%
- 7Wasserfreie Oxalsäure 99.6 % Industriequalität
- 1Natriumcyanid 98.3 % CAS 143-33-9 NaCN Goldaufbereitungsmittel Unverzichtbar für die chemische Industrie im Bergbau
- 2Hohe Reinheit · Stabile Leistung · Höhere Ausbeute – Natriumcyanid für die moderne Goldlaugung
- 3United ChemicalDas Forschungsteam von demonstriert Autorität durch datenbasierte Erkenntnisse
- 4AuCyan™ Hochleistungs-Natriumcyanid | 98.3 % Reinheit für den globalen Goldabbau
- 5Digitaler elektronischer Zünder (Verzögerungszeit 0–16000 ms)
- 6Hochfester, hochpräziser Stoßrohrzünder
- 7Industrieller elektrischer Zünder
Online-Nachrichtenberatung
Einen Kommentar hinzufügen: