

Kinetyka adsorpcji, kontrola ścierania i bilans węglowy CIP/CIL
Dlaczego twardość ≥99%, rozmiar oczek 6×12 i ścieranie ≤1.5% decydują o tym, ile złota pozostaje w obwodzie, a ile wychodzi w postaci drobnych cząstek.
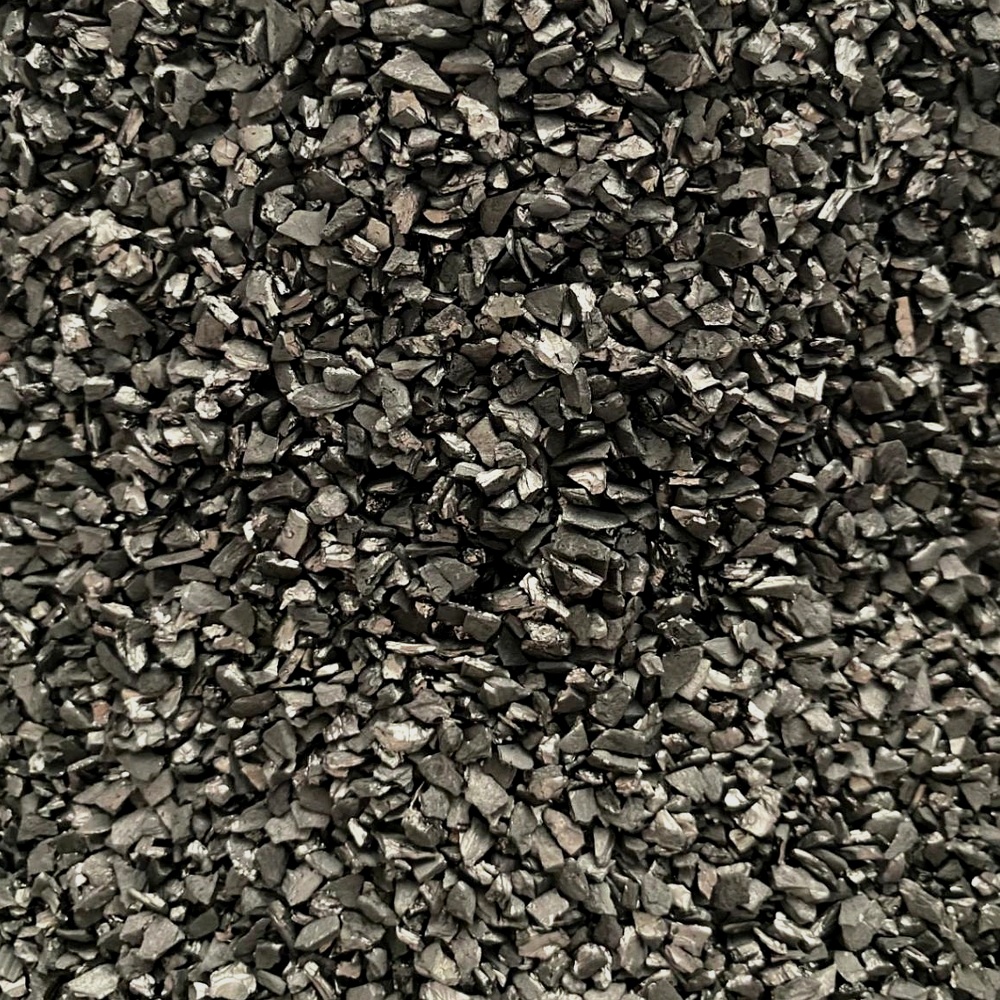
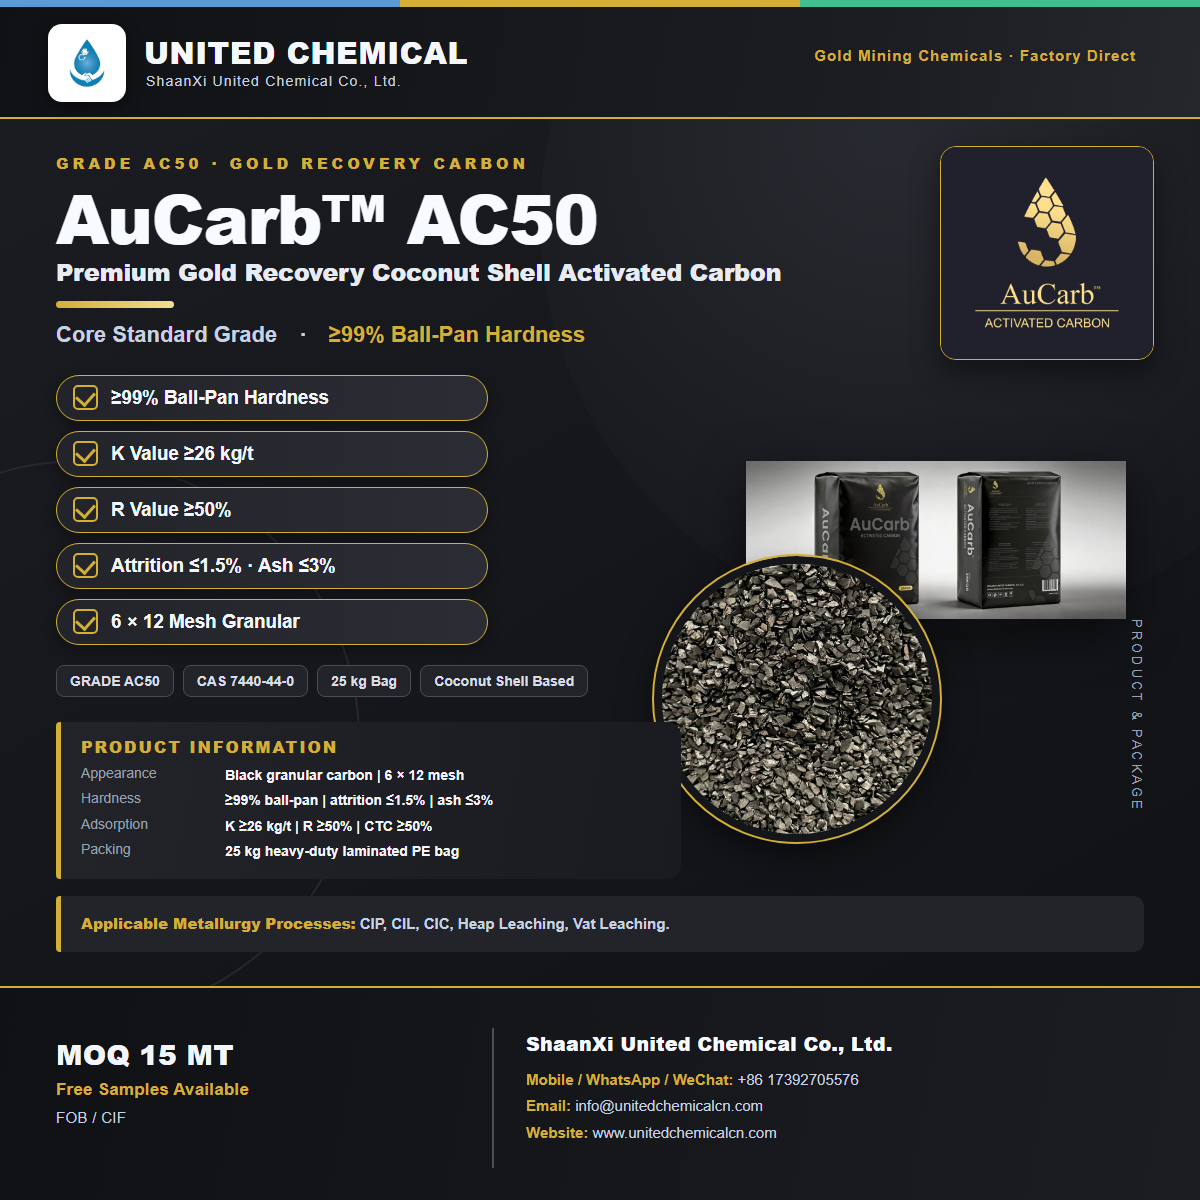
Węgiel aktywowany z łupin orzechów kokosowych AuCarb™ Gold Recovery Coconut Shell Activated Carbon (twardość ≥99%) to granulowany węgiel z łupin orzechów kokosowych, opracowany do adsorpcji złota w układach CIP, CIL, CIC, ługowania w pryzmie i ługowania w kadzi. Jego zadaniem jest szybkie wyciągnięcie kompleksu Au(CN)₂⁻ z roztworu i jego mocne przytrzymanie, aby węgiel mógł zostać przesiany, wyeluowany i ponownie użyty. Trzy parametry decydujące o tym procesie to twardość (przetrwanie pod wpływem ścinania wirnika), para K/R (wydajność i prędkość) oraz ścieralność (ilość węgla rozdrobnionego na nieodzyskiwalne drobne cząsteczki).
Na wynos
- Grzywny niosą ze sobą złoto. Każdy gram węgla, który przedostaje się pod otworem sita, opuszcza obwód już obciążony. Ścieranie to strata odzysku, a nie koszt utrzymania.
- Twardość ≥99% jest mierzona, nie deklarowana. Twardość w skali Ball-Paint (ASTM D3802) i ścieranie AARL dają porównywalne wyniki u różnych dostawców.
- K określa pojemność, R określa prędkość. Węgiel o wysokiej wartości K, ale niskiej wartości R wypełnia się powoli i pozwala złotu przejść przez ostatni etap adsorpcji.
- Siatka 6×12 jest rozwiązaniem hydraulicznym. Gładkie cięcie zapobiega oślepianiu się ekranów międzystopniowych, jednocześnie zachowując powierzchnię styku.
- Popiół ≤3.0% chroni przed reaktywacją termiczną. Mniejsza ilość popiołu powoduje powstanie czystszych mikroporów po wielokrotnych cyklach pieca.
- Opakowanie jest stałe. 25 kg wytrzymałe laminowane worki PE, wilgotność ≤5.0% po zapakowaniu, minimalne zamówienie 15 MT na 1×20' FCL.
Materiał: Granulowany węgiel aktywny z łupin orzecha kokosowego · CAS 7440-44-0 · HS 3802.10 · Gęstość nasypowa 0.48–0.55 g/ml · Opakowanie: 25 kg wytrzymałe laminowane worki PE · Warunki: FOB lub CIF · MOQ 15 MT · Dokumenty: COA partii, TDS, MSDS.
| Parametr | Wartość AC50 | Co kontroluje |
|---|---|---|
| Siatka | 6 × 12 | Retencja ekranu i obszar kontaktu |
| Twardość patelni kulowej | ≥% 99 | Przetrwanie pod wpływem ścinania wirnika |
| Wyczerpywanie się (AARL) | ≤1.5% | Strata węgla w postaci drobnych cząstek |
| Płytki krwi | ≤5.0% | Tendencja do oślepiania ekranem |
| Wartość K. | ≥26 kg/t | Równowagowe ładowanie złota |
| Wartość R. | ≥% 50 | Szybkość adsorpcji |
| CTC | ≥% 50 | Wskaźnik objętości mikroporów |
| Aktywność butanu | ≥% 19.5 | Potwierdzenie struktury porów |
| Jesion | ≤3.0% | Czystość reaktywacji |
| Wilgoć | ≤5.0% | Stabilność po tranzycie morskim |
Drabinka klasyfikacyjna: BC1100 dla wymywania na hałdzie i zastosowania CIC (twardość ≥98.5%) → AC50 dla standardowego CIP/CIL → AC55 (K ≥28 kg/t, R ≥55%) → AC60 (K ≥30 kg/t, R ≥60%, 8×16 lub 6×12). Liczba jodowa została celowo pominięta w tej specyfikacji w oczekiwaniu na pojedynczą potwierdzoną wartość; CTC i aktywność butanu są opublikowanymi wskaźnikami porów.
1. Co właściwie dzieje się wewnątrz zbiornika adsorpcyjnego
Złoto opuszcza ług w postaci kompleksu cyjanku auro Au(CN)₂⁻. Adsorpcja na węglu z łupin orzecha kokosowego przebiega w trzech kolejnych etapach: transportu przez film ciekły otaczający granulkę, dyfuzji do sieci porów oraz fizycznej adsorpcji na powierzchni wewnętrznej. Najwolniejszy etap wyznacza obserwowaną szybkość. W zbiorniku CIL z dobrze wymieszanym filtrem warstwa jest cienka, więc dominują dyfuzja porów i obciążenie powierzchniowe; w kolumnie CIC z niskim wymieszaniem warstwa może stać się wąskim gardłem.
Dlatego dwa atomy węgla o podobnej pojemności równowagowej zachowują się inaczej w rzeczywistej instalacji. Wartość K opisuje, ile złota może utrzymać tona węgla w stanie równowagi. Wartość R opisuje, jak szybko osiąga on tę równowagę. Obwód o rozmiarze opartym wyłącznie na K będzie podążał za złotem w roztworze na końcowym etapie, ponieważ węgiel nigdy nie osiągnie tego stanu w dostępnym czasie retencji.
Surowiec z łupin orzecha kokosowego ma tu znaczenie: tworzy on w przeważającej mierze mikroporowatą strukturę o wysokiej wytrzymałości mechanicznej. To połączenie zapewnia twardość niezbędną do przetrwania wielokrotnych cykli przesiewania, pompowania i elucji, zachowując jednocześnie objętość porów niezbędną do szybkiego załadunku.
2. Cztery tryby awarii w obwodzie węglowym
2.1 Straty wynikające ze zużycia i wzbogacenia złota
Wirniki, pompy, kanały przelewowe i sita ścierają granulki. Powstałe drobne cząstki przechodzą przez sita międzystopniowe, niosąc zaadsorbowane złoto, i są tracone w strumieniu odpadów poflotacyjnych lub przelewie zagęszczacza. Ponieważ złoto jest już na węglu, strata ta jest niewidoczna w analizie roztworów odpadów poflotacyjnych – ujawnia się jedynie jako przerwa między złotem rozpuszczonym a złotem odzyskanym.
2.2 Zaślepienie ekranu zawartością płytek krwi
Płaskie płytki orientują się w poprzek otworów sita i zasłaniają je znacznie szybciej niż granulki ekwantowe. Zasłonięte sita wymuszają omijanie, zwarcie i nierównomierny rozkład węgla między etapami. Utrzymywanie zawartości płytek na poziomie ≤5.0% zapewnia przewidywalność cyklu sita.
2.3 Gromadzenie się popiołu w cyklach reaktywacji
Każda reaktywacja termiczna pozostawia w porach pozostałości nieorganiczne. Wysoki początkowy poziom popiołu przyspiesza spadek szybkości adsorpcji, dlatego węgiel musi być wymieniany wcześniej. Zawartość popiołu ≤3.0% wydłuża użyteczną liczbę cykli pieca i obniża efektywny koszt tony przetworzonej rudy.
2.4 Zatrucie substancjami organicznymi i odczynnikami flotacyjnymi
Spieniacze, kolektory, oleje i materiały humusowe silnie adsorbują i zajmują mikropory. W obwodzie, który zmienia chemię mielenia lub flotacji, może wystąpić nagły spadek wartości R bez żadnej zmiany w dostarczanym węglu. Przed obwinianiem partii węgla należy zdiagnozować skład chemiczny roztworu.
3. Samouczek: siedmioetapowy bilans węglowy CIP/CIL
- Ustaw stężenie węgla na każdym etapie adsorpcji (g/l masy celulozowej) w oparciu o objętość zbiornika i docelowe stężenie złota. Zapisz to jako zakres, a nie pojedynczą wartość.
- Zmierz tenor rozwiązania Wchodzenie i wychodzenie z każdego etapu. Profil etap po etapie pokazuje, gdzie faktycznie zachodzi adsorpcja.
- Oblicz obciążenie równowagowe na podstawie wartości K wybranego gatunku i zaobserwowanej konsystencji roztworu porównaj ją ze zmierzoną zawartością węgla.
- Sprawdź kinetykę względem wartości R i rzeczywistego czasu przebywania na każdym etapie. Jeśli zmierzone obciążenie jest niższe od wartości równowagi, etap jest ograniczony szybkością, a nie wydajnością.
- Oblicz tempo postępu emisji węgla konieczne było utrzymanie ilości węgla załadowanego poniżej limitu projektowego elucji, równoważąc zapasy złota w stosunku do wydajności elucji.
- Określ straty wynikające z rotacji porównując zapasy węgla z wartością projektową ≤1.5% i przeliczając niedobór na złoto zawarte w złocie przy użyciu analizy węgla załadowanego.
- Zamknij pętlę poprzez reaktywację. Cykle pieca opalanego drewnem, trend popiołu i wartość R po każdej regeneracji, a następnie ustaw regułę wymiany na podstawie zmierzonego spadku, a nie na podstawie stałego kalendarza.
Wypracowany bilans zależy od specyfiki zakładu: wydajność, gęstość pulpy, konsystencja roztworu i liczba etapów – wszystko to zmienia wynik. Metoda pozostaje ta sama; dane wejściowe pochodzą z własnej kampanii pobierania próbek.
4. Tabela rozwiązywania problemów
| Objaw | Prawdopodobna przyczyna | Pierwsza kontrola |
|---|---|---|
| Złoto w roztworze końcowym | Adsorpcja ograniczona szybkością, niska wartość R lub krótki czas przebywania | Profil sceniczny, czas przebywania, pobudzenie |
| Wysoka szybkość uzupełniania węgla | Ścieranie powyżej projektu, agresywne pompowanie | Drobne cząstki w ogonach, prędkość pompy, konstrukcja transferu |
| Ekrany oślepiające na początku | Zawartość płytek krwi lub zdegradowanych granulek | Dystrybucja kształtu cząstek, apertura ekranu |
| Spadki obciążenia po zmianie pływalności | Zatrucie organiczne mikroporów | Reżim odczynnikowy, TOC w roztworze, ponowny test wartości R |
| Spadek wydajności po cyklach pieca | Gromadzenie się popiołu w porach | Trend popiołu, profil temperatury reaktywacji |
| Nierównomierny węgiel między etapami | Ominięcie ekranu lub brak równowagi podnośnika powietrznego | Inwentaryzacja etapowa, wskaźnik zaawansowania |
5. Wybór klasy i szerszy schemat blokowy
| Obowiązek | Stopień | Logika wyboru |
|---|---|---|
| Wypłukiwanie hałdy / kolumna CIC | BC1100 | Niższe ścinanie, długi kontakt, twardość ≥98.5% |
| Standardowe CIP / CIL | AC50 | Gatunek inżynieryjny, K ≥26 kg/t, R ≥50% |
| CIL o wyższej przepustowości | AC55 | K ≥28 kg/t, R ≥55% |
| Praca przy dużym ścinaniu / wysokim tenorze | AC60 | K ≥30 kg/t, R ≥60%, 8×16 lub 6×12 |
Adsorpcja następuje po rozpuszczeniu w schemacie blokowym. Etap ługowania jest realizowany za pomocą cyjanku sodu NaCN (≥98.3%) AuCyan™ ; w przypadku preferowanej wspólnej ścieżki chemicznej, obwód można zwalidować za pomocą środka ługującego złoto (GDA) AuLeach™ – nieszkodliwego . Pozyskiwanie wszystkich trzech substancji od jednego producenta zapewnia porównywalność warunków testowania, dokumentacji i planowania transportu.
Program rekultywacji terenów poprzemysłowych AngloGold Ashanti z 5 listopada 2026 r. przewiduje przeznaczenie 480–580 mln USD na Geita w Tanzanii, co ma na celu wydobycie około 600 000 uncji rocznie do 2030 r. w porównaniu z 492 000 uncji w 2025 r. W trzecim kwartale 2026 r. wydobycie wyniosło 120 000 uncji, czyli o 4% mniej rok do roku, ze względu na spadek zawartości węgla w wydobyciu. Rozbudowa istniejącego obszaru zwiększa cyrkulację węgla i obciążenie przesiewania, zamiast wprowadzania nowej konstrukcji zakładu – gdzie to właśnie ścieranie, cięcie siatki i retencja na sicie stają się czynnikami decydującymi. Źródło: aktualizacja firmy z trzeciego kwartału 2026 r. i ogłoszenie o rozbudowie, 5 listopada 2026 r.
6. Często Zadawane Pytania
P1. Co tak naprawdę oznacza twardość ≥99%?
Twardość w skali Ball-Pan, testowana zgodnie z normą ASTM D3802, mierzy odporność na uszkodzenia mechaniczne w warunkach kontrolowanego ścierania. Pozwala przewidzieć, jak dobrze granulki znoszą działanie wirników, pomp i przesiewaczy.
P2. Dlaczego wskaźnik odejść ≤1.5% jest problemem odzyskiwania, a nie kosztowym?
Ponieważ odrywające się drobiny są już nasycone złotem. Przechodzą przez sita i opuszczają obwód, więc strata jest postrzegana jako przerwa w odzyskiwaniu, a nie koszt odczynnika.
P3. Jaka jest różnica między wartością K a wartością R?
K to równowagowa nośność ładunku w kg złota na tonę węgla; R to szybkość, z jaką węgiel zbliża się do tej równowagi. Bez tej nośności złoto pozostaje w roztworze.
P4. Dlaczego określono rozmiar oczek 6×12?
Gęsty rozkład wielkości cząstek zapobiega zatykaniu się sit międzystopniowych i zapewnia przewidywalne zachowanie hydrauliczne, jednocześnie zachowując wystarczającą powierzchnię do adsorpcji.
P5. Jak zawartość płytek krwi wpływa na obwód?
Płaskie płytki łączą otwory sita. Utrzymanie stężenia płytek na poziomie ≤5.0% zapewnia stabilność cykli przesiewania i zapobiega pomijaniu etapów adsorpcji.
P6. Dlaczego publikujecie CTC i aktywność butanu, a nie liczbę jodową?
Są to potwierdzone wskaźniki porowatości dla tego gatunku. Dopóki w całej dokumentacji zakładu nie zostanie ustalona jedna wartość jodu, specyfikacja opiera się na CTC ≥50% i butanie ≥19.5%.
P7. Przed czym chroni popiół ≤3.0%?
Reaktywacja termiczna. Mniejsza ilość pozostałości nieorganicznych pozostawia czystsze mikropory po każdym cyklu pieca i spowalnia spadek szybkości adsorpcji.
P8. Jakiej klasy powinna być standardowa instalacja CIL?
AC50 to klasa inżynieryjna do standardowych zastosowań CIP/CIL. Wybierz AC55 lub AC60, gdy przepustowość, tenor lub ścinanie wymagają pary K/R o wyższej wartości.
P9. Jak pakuje się i wysyła węgiel?
W 25 kg wytrzymałych laminowanych workach PE, wilgotność ≤5.0% po zapakowaniu, przy minimalnym zamówieniu 15 MT na 1×20' FCL na warunkach FOB lub CIF.
P10. Czy można otrzymać próbki do badań laboratoryjnych?
Tak — próbki testowe AuCarb™ i AuLeach™ są dostępne do laboratoryjnej walidacji na Twojej rudzie przed złożeniem zamówienia FCL.
P11. Dlaczego obciążenie spada po zmianie odczynnika flotacyjnego?
Spieniacze, kolektory i oleje zapełniają mikropory i obniżają efektywny współczynnik adsorpcji. Przed przypisaniem kropli do partii węgla sprawdź skład chemiczny roztworu.
P12. Które produkty uzupełniają resztę schematu blokowego?
Cyjanek sodu AuCyan™ NaCN (≥98.3%) do rozpuszczania i środek wymywający złoto AuLeach™ (GDA) – nieszkodliwy dla powszechnie stosowanej metody wymywania chemicznego.
7. Materiały techniczne i linki wewnętrzne
Przewodnik po AuCarb™ · AC50 · AC55 · AC60 · BC1100 · Strona główna AC50 · Złoty trójkąt · AuCyan™ · AuLeach™ GDA · Odczynniki do wymywania · Najczęściej zadawane pytania dotyczące chemikaliów · Aktualności branżowe
Kontakt · WhatsApp +86 173 9270 5576 · info@unitedchemicalcn.com
- Losowa treść
- Gorące treści
- Gorące treści recenzji
- Kwas azotowy przemysłowy skoncentrowany 55%-68%
- Ksantan izobutylu sodu SIBX 90%
- Detonator elektryczny sejsmiczny (antystatyczny, wodoodporny)
- Kwas octowy przemysłowy 99.5% bezbarwna ciecz Kwas octowy lodowaty
- Jaką rolę odgrywają środki chemiczne stosowane w górnictwie w przemyśle wydobywczym?
- Jak wybrać właściwy odczynnik flotacyjny?
- Jakie środki ostrożności należy podjąć przy przechowywaniu i obchodzeniu się z chemikaliami górniczymi?
- 1Cyjanek sodu w obniżonej cenie (CAS: 143-33-9) do górnictwa - wysoka jakość i konkurencyjne ceny
- 2Cyjanek sodu 98.3% CAS 143-33-9 NaCN, środek do wzbogacania złota, niezbędny w górnictwie i przemyśle chemicznym
- 3Nowe chińskie przepisy dotyczące eksportu cyjanku sodu i wskazówki dla międzynarodowych nabywców
- 4Cyjanek sodu (CAS: 143-33-9) Certyfikat użytkownika końcowego (wersja chińska i angielska)
- 5Międzynarodowy kodeks zarządzania cyjankiem (cyjankiem sodu) - standardy akceptacji kopalni złota
- 6Fabryka w Chinach Kwas siarkowy 98%
- 7Kwas szczawiowy bezwodny 99.6% klasy przemysłowej
- 1Cyjanek sodu 98.3% CAS 143-33-9 NaCN, środek do wzbogacania złota, niezbędny w górnictwie i przemyśle chemicznym
- 2Wysoka czystość · Stabilna wydajność · Wyższy odzysk — cyjanek sodu do nowoczesnego ługowania złota
- 3United ChemicalZespół badawczy firmy 's wykazuje autorytet dzięki wnioskom opartym na danych
- 4AuCyan™ – cyjanek sodu o wysokiej wydajności | Czystość 98.3% do globalnego wydobycia złota
- 5Cyfrowy elektroniczny detonator (czas opóźnienia 0~ 16000 ms)
- 6Bardzo wytrzymały, precyzyjny detonator rurowy
- 7przemysł Detonator elektryczny

Konsultacja wiadomości online
Dodaj komentarz: