

United Chemical Dyrektor techniczny bierze udział w Krajowej Konferencji Wymiany Akademickiej na temat Węgla Aktywowanego 2026 w Hefei
Techniczna perspektywa producenta na naukę adsorpcji i dlaczego krajowe sympozjum na temat węgla aktywnego jest ważne dla zakładów odzysku złota stosujących obiegi CIP, CIL, CIC, ługowania w hałdzie i ługowania w kadzi.
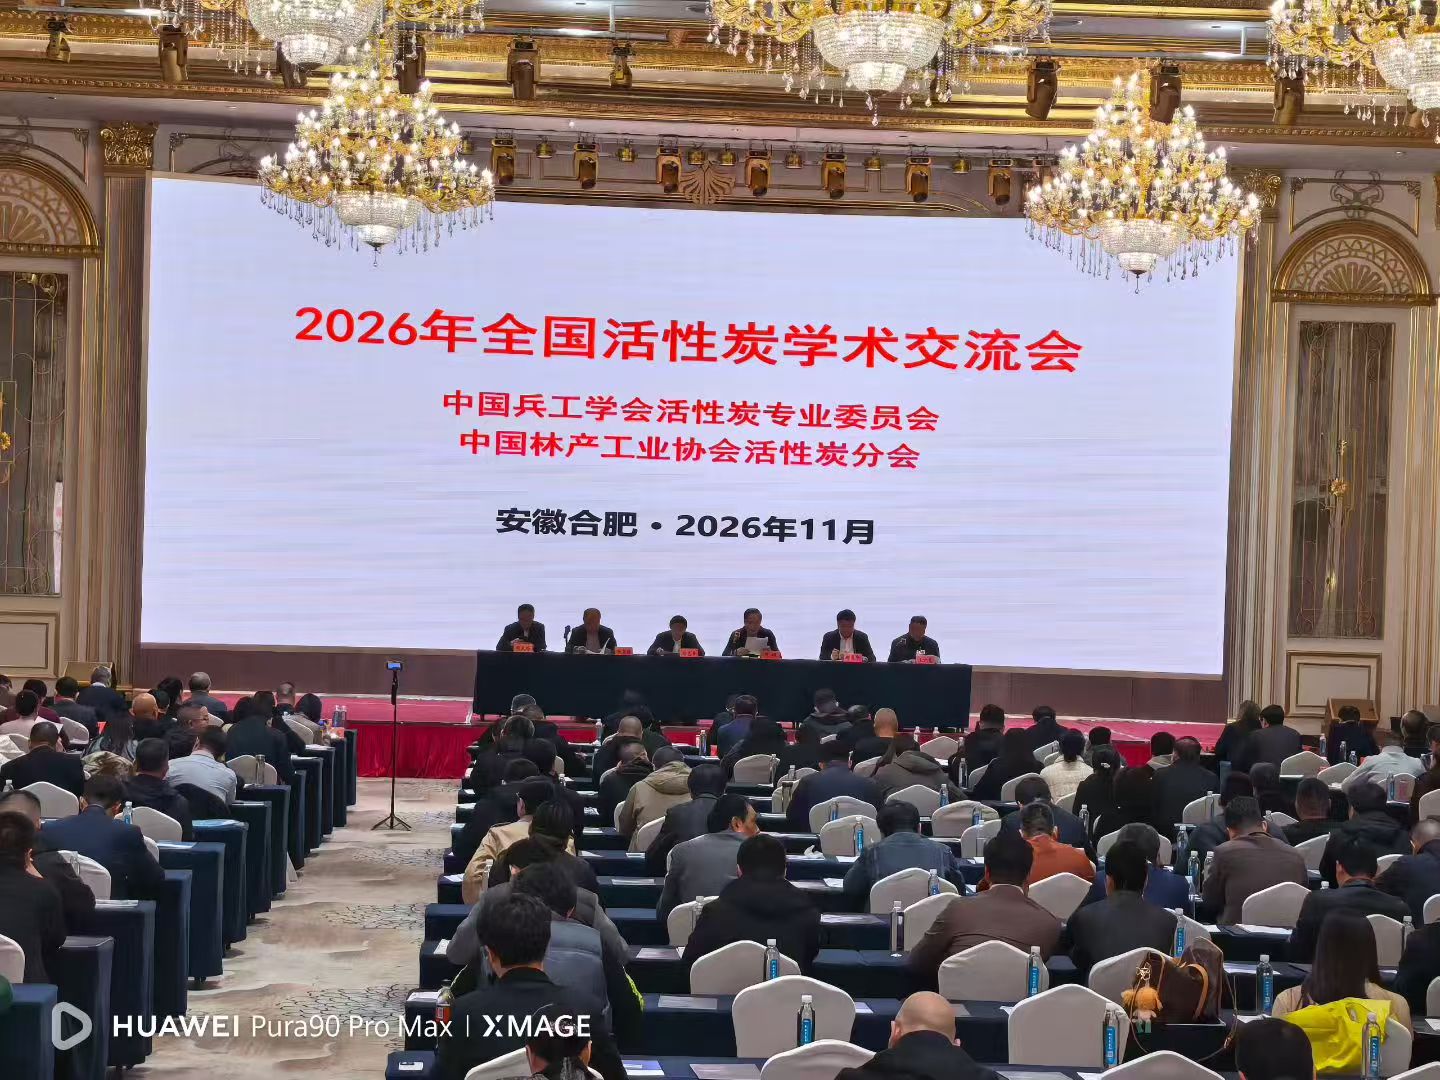
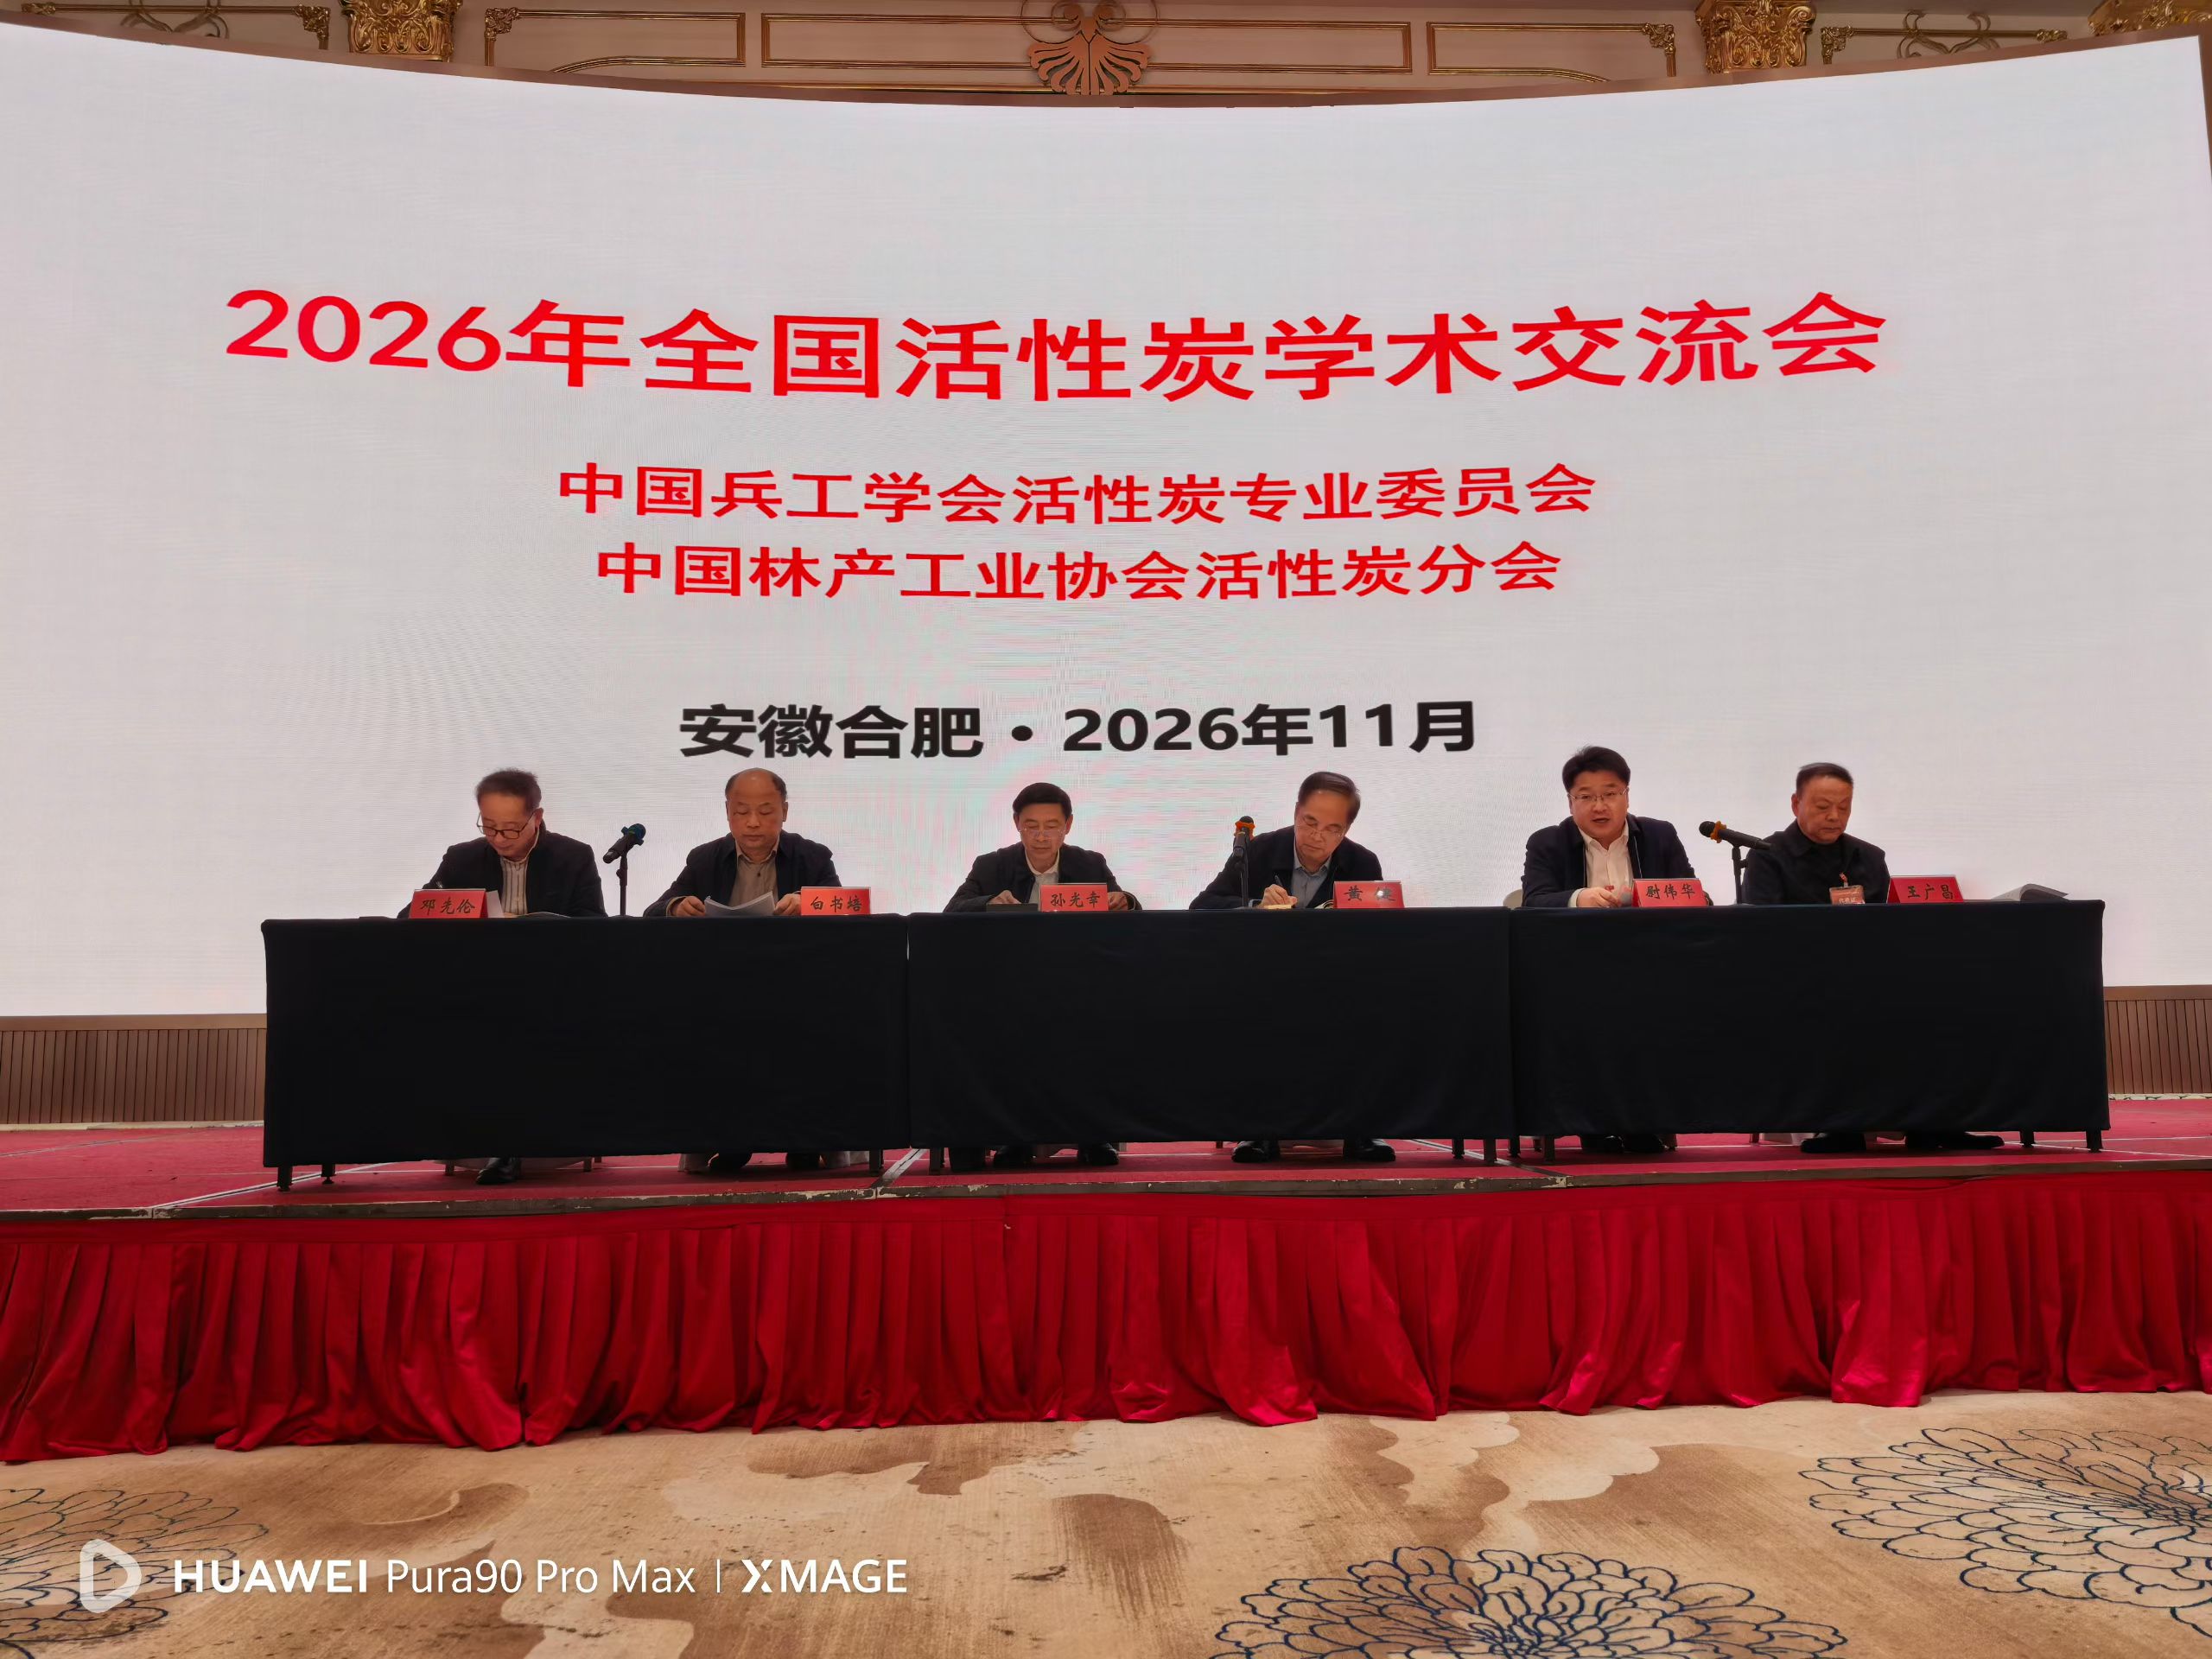
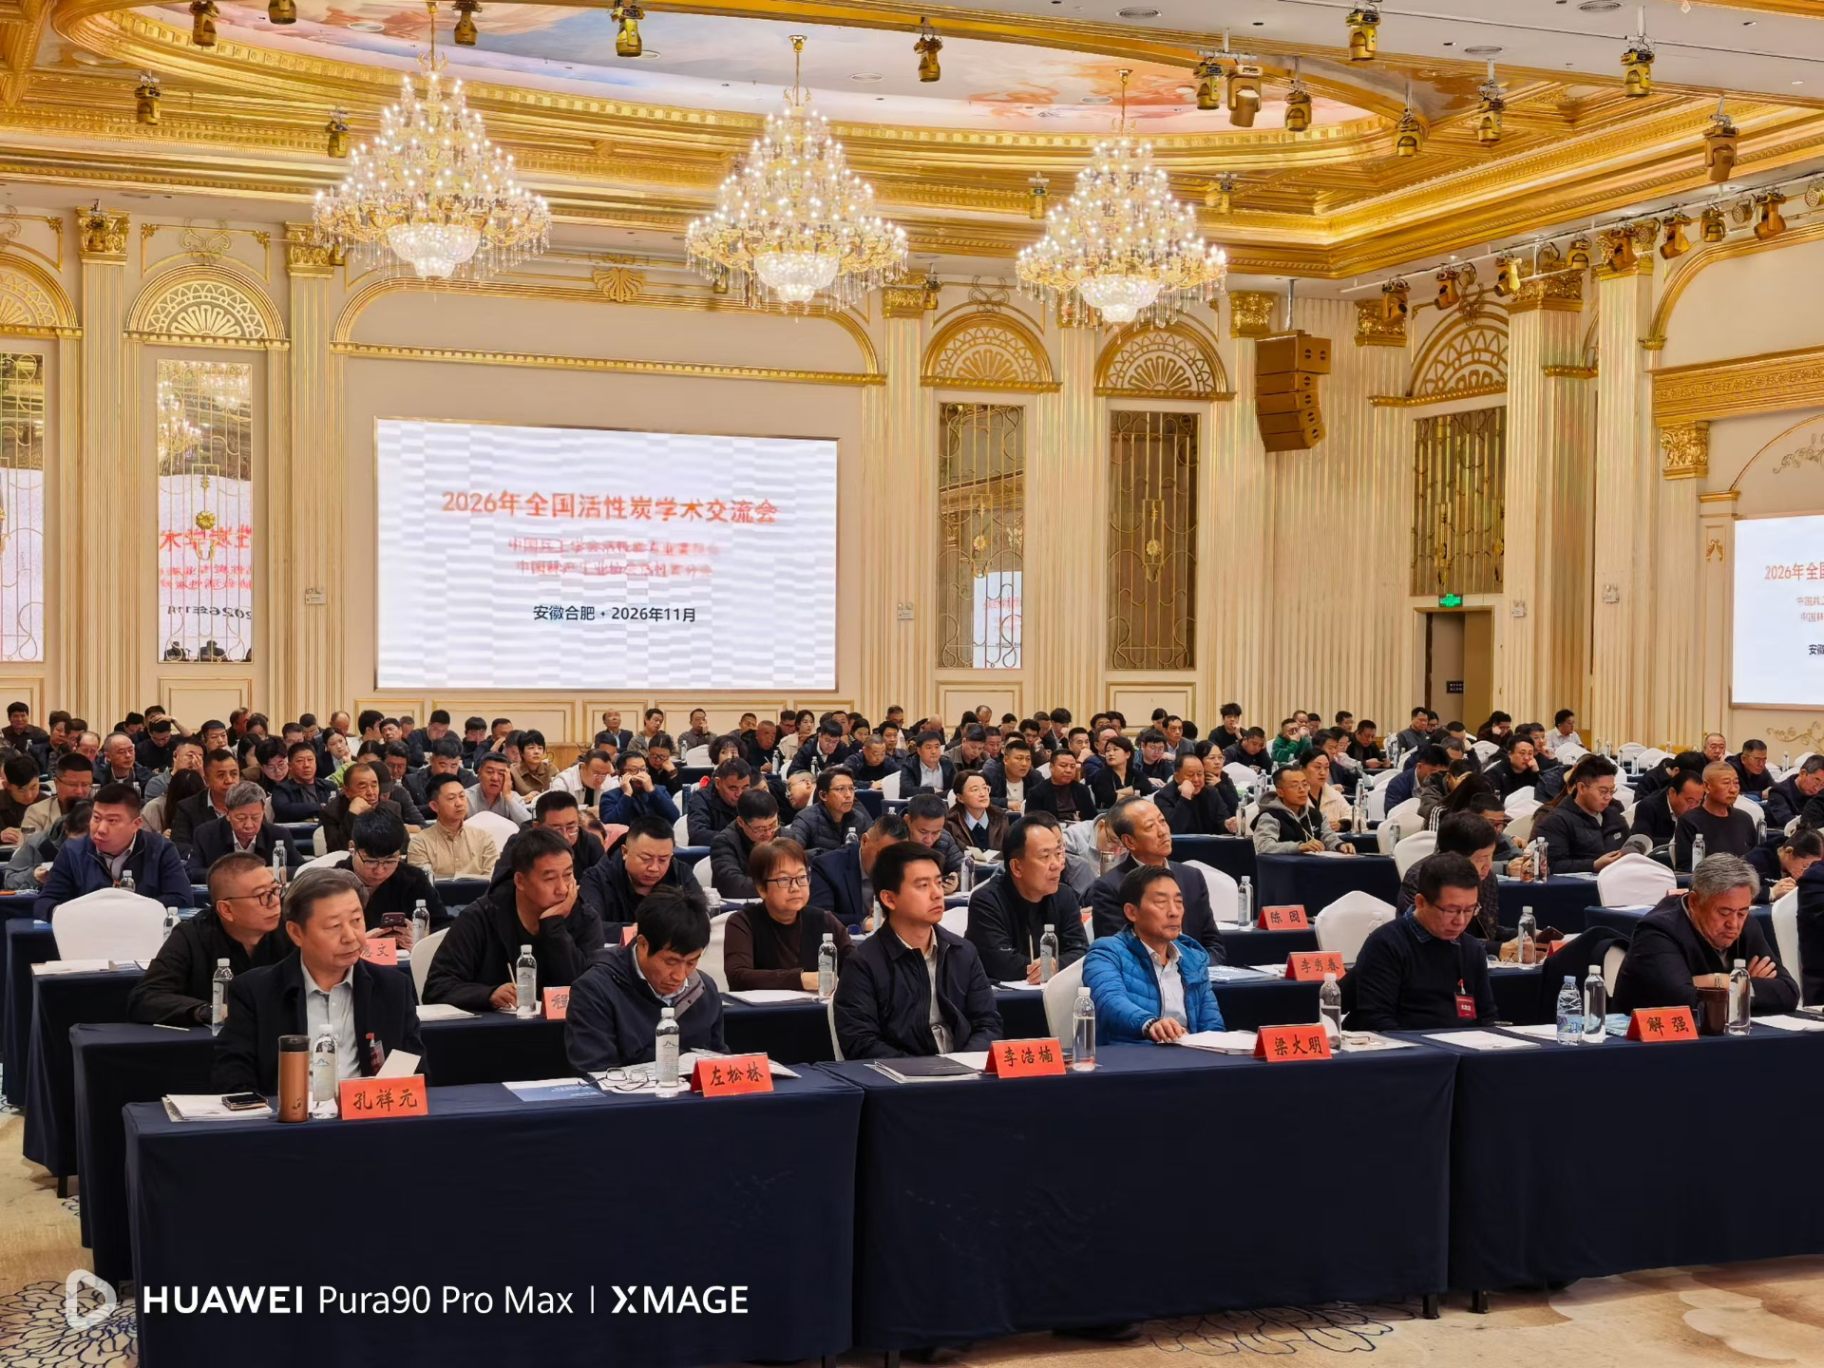
Dyrektor techniczny United Chemical uczestniczył w konferencji National Activated Carbon Academic Exchange Conference 2026, która odbyła się w listopadzie 2026 roku w Hefei w prowincji Anhui. Konferencja została zorganizowana przez Komitet Specjalistyczny ds. Węgla Aktywowanego Chińskiego Towarzystwa Uzbrojeniowego oraz Oddział Węgla Aktywowanego Chińskiego Stowarzyszenia Przemysłu Leśnego. Dla producenta chemikaliów do odzyskiwania złota, znaczenie jest bezpośrednie: węgla aktywnego jest etapem adsorpcji decydującym o tym, czy rozpuszczone złoto zostanie faktycznie odzyskane w obiegu węgla w pulpie (CIP), węgla w ługowaniu (CIL), węgla w kolumnie (CIC), ługowania w hałdzie czy ługowania w kadzi.
Konferencja w skrócie
| Pozycja | Potwierdzone informacje |
|---|---|
| wydarzenie | Krajowa Konferencja Wymiany Akademickiej na temat Węgla Aktywowanego 2026 |
| Organizatorzy | Specjalistyczny Komitet ds. Węgla Aktywowanego Chińskiego Towarzystwa Uzbrojeniowego; Oddział ds. Węgla Aktywowanego Chińskiego Stowarzyszenia Przemysłu Leśnego |
| Lokalizacja | Hefei, prowincja Anhui, Chiny |
| Czas | w listopadzie 2026 roku |
| United Chemical udział | Dyrektor techniczny firmy wziął udział w wymianie akademickiej |
Uwaga dotycząca zakresu: powyższe dane to fakty potwierdzone materiałami konferencyjnymi i zdjęciami. Nie podano tytułu prezentacji, nazwiska prelegenta ani liczby uczestników.
Najważniejsze wnioski z punktu widzenia producenta
Adsorpcja to operacja jednostkowa, a nie zakup towaru. Węgiel wybrany do układu ze złotem determinuje odzysk, zachowanie elucji i liczbę cykli reaktywacji, jakie może przeprowadzić instalacja.
Twardość i ścieranie chronią złoto. Drobne cząstki, które odrywają się od granulatu, są już obciążone; opuszczają obieg jako luka odzysku, a nie widoczny koszt materiałów eksploatacyjnych.
Pojemność i szybkość to różne wartości. Wartość K opisuje stan równowagi ładunku złota; wartość R opisuje szybkość, z jaką węgiel do niego dociera. Obwód o rozmiarze opartym wyłącznie na K nadal może podążać za złotem w roztworze.
Surowiec ma znaczenie. Węgiel z łupin orzecha kokosowego łączy mikroporowatą strukturę z wytrzymałością mechaniczną niezbędną do wielokrotnego przesiewania, pompowania i elucji.
Wymiana naukowa i praktyka zakładowa muszą się spotykać. Na krajowym sympozjum poświęconym węglu aktywnym w tym samym pomieszczeniu omawiane są zagadnienia materiałoznawstwa i metalurgii – to właśnie ten interfejs, nad którym pracuje nasz zespół techniczny.
Dlaczego sympozjum na temat węgla aktywnego ma znaczenie dla odzysku złota
Wypłukiwanie i odzysk złota to dwa odrębne problemy. Rozpuszczanie powoduje przeniesienie złota z rudy do roztworu; adsorpcja przenosi je z roztworu na stały nośnik, który można przesiać, wymyć i rafinować. Układ cyjanizacji może skutecznie rozpuścić złoto, ale nadal tracić na wartości na etapie adsorpcji, jeśli węgiel nie spełnia wymagań. Właśnie dlatego wiedza naukowa omawiana na konferencji poświęconej węglu aktywowanemu ma bezpośrednie znaczenie dla producenta chemikaliów górniczych.
W zakładzie przemysłowym węgiel aktywny jest materiałem obiegowym, a nie dodatkiem jednorazowym. Pojedyncza partia jest wielokrotnie przenoszona między zbiornikami adsorpcyjnymi, podnośnikami powietrza, sitami międzystopniowymi, kolumnami elucyjnymi i piecem reaktywacyjnym. Każdy transfer to zdarzenie naprężenia mechanicznego, a każdy cykl reaktywacji to cykl termiczny. Materiał, który wygląda na równoważny w karcie katalogowej, może zachowywać się zupełnie inaczej po stu takich cyklach.
Kwestie techniczne, które mają znaczenie na miejscu, są zatem praktyczne: jak szybko węgiel absorbuje kompleks cyjanku auro przy rzeczywistej gęstości masy celulozowej zakładu, ile złota przenosi przed elucją, ile drobnych cząstek generuje pod ścinaniem wirnika zakładu oraz jak zmienia się jego wydajność po regeneracji. To właśnie te pytania łączą prace naukowe nad węglem porowatym z wynikami operacyjnymi zakładu produkcji złota.
Nauczanie techniczne: co dzieje się wewnątrz zbiornika adsorpcyjnego
Złoto w alkalicznym obwodzie cyjankowym występuje głównie w postaci kompleksu aurocyjankowego Au(CN)₂⁻. Adsorpcja na węglu aktywnym przebiega w trzech etapach: transport przez warstwę cieczy otaczającą granulkę, dyfuzja do sieci porów oraz adsorpcja na powierzchni wewnętrznej. Najwolniejszy etap wyznacza obserwowaną szybkość. W zbiorniku CIP lub CIL z dobrze wymieszanym osadem warstwa jest cienka, więc dominują dyfuzja porów i obciążenie powierzchniowe; w kolumnie CIC o niższym wymieszaniu transport warstwy może stać się wąskim gardłem.
To wyjaśnia, dlaczego dwa atomy węgla o podobnych wartościach nominalnych zachowują się odmiennie w trakcie eksploatacji. Wartość K określa, ile złota tona węgla może utrzymać w stanie równowagi, wyrażona w kg/t. Wartość R określa, jak szybko węgiel zbliża się do tej równowagi. Obwód zaprojektowany tylko w okolicach wartości K będzie wykazywał, że złoto opuszcza ostatni etap adsorpcji, gdy czas przebywania jest zbyt krótki, aby węgiel osiągnął swoją pojemność.
Struktura porów to trzecia zmienna. CTC i aktywność butanu to publikowane wskaźniki dla gatunków inżynieryjnych AuCarb™: opisują one objętość mikroporów dostępną dla adsorpcji kompleksu złota. W przypadku AC50, CTC wynosi ≥50%, a aktywność butanu ≥19.5%. Są to wartości, które publikujemy zamiast pojedynczej liczby jodowej, ponieważ wydajność porów i trwałość mechaniczna muszą być interpretowane łącznie.
| Parametr | Wartość: | Znaczenie roślin |
|---|---|---|
| Rozmiar cząsteczki | Siatka 6×12 | Retencja ekranu i obszar kontaktu |
| Twardość patelni kulowej | ≥% 99 | Przetrwanie pod wpływem ścinania wirnika |
| Wyczerpywanie się (AARL) | ≤1.5% | Strata węgla w postaci drobnych cząstek |
| Płytki krwi | ≤5.0% | Tendencja do oślepiania ekranem |
| Wartość K. | ≥26 kg/t | Równowagowe ładowanie złota przed elucją |
| Wartość R. | ≥% 50 | Szybkość adsorpcji w etapie |
| CTC / Butan | ≥50% / ≥19.5% | Rozwój mikroporów |
| Popiół / Wilgoć | ≤3.0% / ≤5.0% | Czystość reaktywacji i stabilność tranzytowa |
| gęstość nasypowa | 0.48–0.55 g/ml | Inwentarz i rozmiar kolumn |
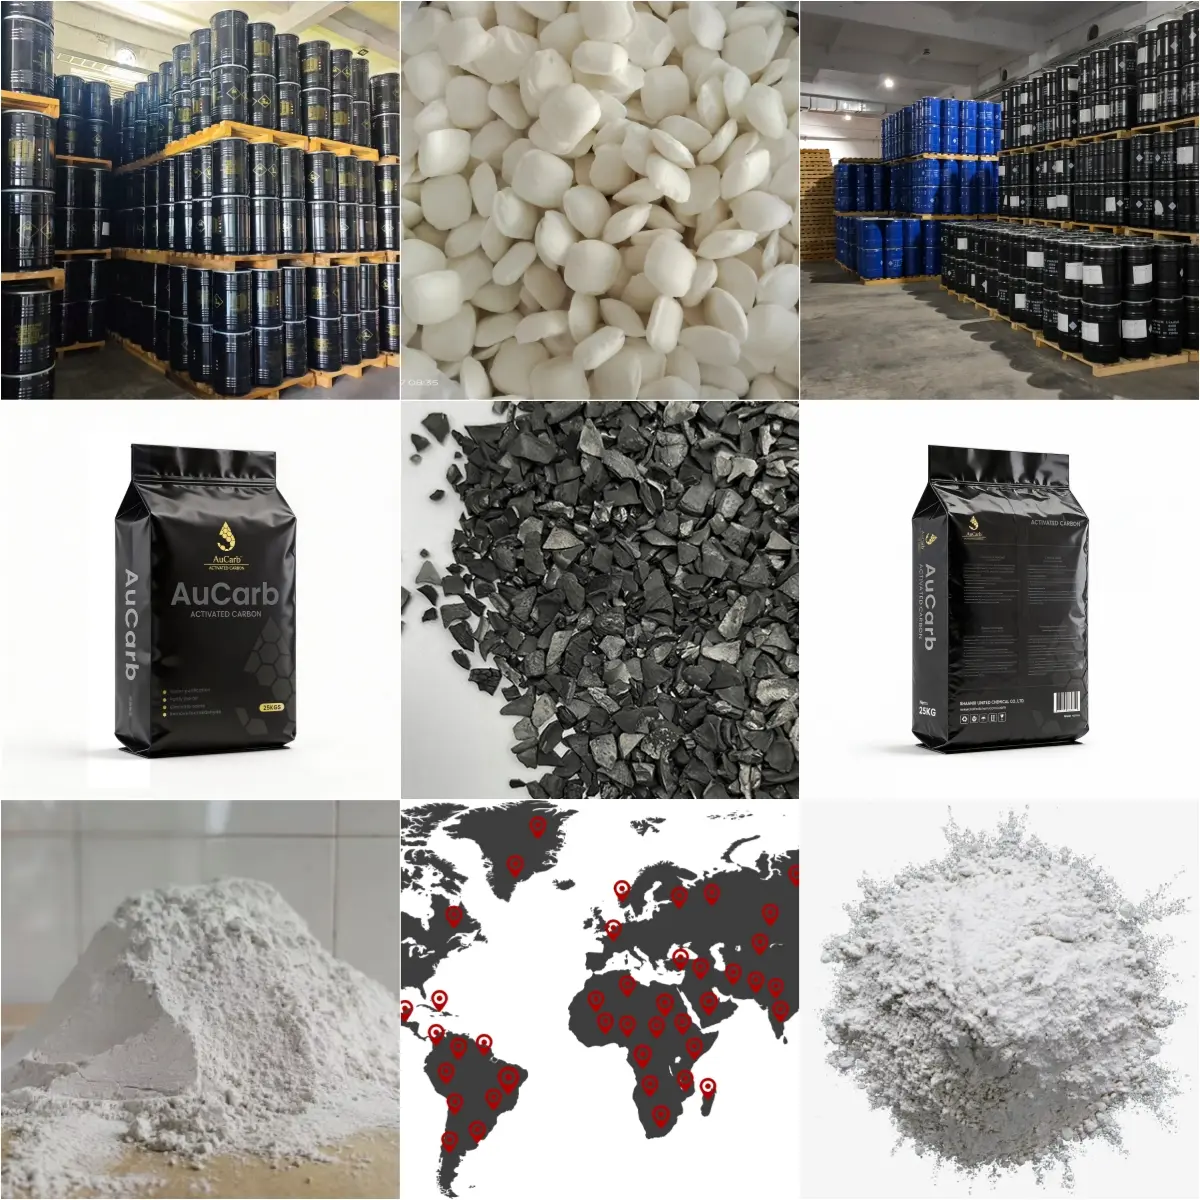
CAS 7440-44-0 · HS 3802.10 · Pakowane w 25 kg wytrzymałe laminowane worki PE · Minimalne zamówienie 15 MT na 1×20' FCL · FOB lub CIF · Dostarczane są: COA, TDS i MSDS partii.
Drabinka stopniowa: dopasowanie węgla do obciążenia obwodu
| Stopień | Obowiązek | Definiowanie parametrów |
|---|---|---|
| BC1100 | Wypłukiwanie hałdy i kolumny CIC | Twardość ≥98.5%; długi kontakt, mniejsze ścinanie |
| AC50 | Standardowe instalacje CIP i CIL | K ≥26 kg/t, R ≥50%; gatunek inżynierski |
| AC55 | CIL o wyższej przepustowości | K ≥28 kg/t, R ≥55% |
| AC60 | Praca przy dużym ścinaniu lub wysokim tenorze | K ≥30 kg/t, R ≥60%; oczka 8×16 lub 6×12 |
Drabina nie jest rankingiem jakości, lecz mapą obowiązków. Węgiel idealny do kolumny hałdowej może być złym wyborem w banku CIL o wysokim ścinaniu, a gatunek o wysokiej pojemności nie zrekompensuje zbyt krótkiego czasu przebywania.
Siedmioetapowa metoda selekcji zespołów roślinnych
Zdefiniuj obwód. CIP, CIL, CIC, ługowanie w pryzmie lub ługowanie w kadzi określa poziom ścinania, czas kontaktu i obciążenie sita.
Scharakteryzuj roztwór. Zapisz ton złota na wejściu i wyjściu z każdego etapu, pH oraz stężenie konkurujących jonów, takich jak miedź i żelazo.
Przeprowadź test z rolką butelkową lub kolumną. Mierz ilość rozpuszczonego złota w określonych odstępach czasu, aby widoczna była krzywa szybkości, a nie tylko punkt końcowy.
Dopasuj K i R do czasu przebywania. Sprawdź, czy węgiel może osiągnąć użyteczne obciążenie w czasie faktycznie zapewnianym przez obwód.
Sprawdź trwałość mechaniczną. Porównaj wartości twardości i ścieralności AARL z intensywnością przesiewania i pompowania w zakładzie.
Zaplanuj cykl reaktywacji. Rejestruj wartość popiołu i współczynnika R po każdym przejściu pieca i ustalaj zasady wymiany na podstawie mierzonego spadku, a nie ustalonego kalendarza.
Powiąż każdą partię z jej dokumentacją. Certyfikaty COA, TDS i MSDS partii powinny znajdować się obok rejestru zużycia i odzysku w zakładzie, aby można było powiązać odchylenia z dostawą.
Typowe problemy z adsorpcją i pierwsza kontrola
| Objaw | Prawdopodobna przyczyna | Pierwsza kontrola |
|---|---|---|
| Złoto w roztworze końcowym | Adsorpcja ograniczona szybkością | Profil etapu, czas przebywania, wartość R |
| Węglowy makijaż powyżej projektu | Ścieranie powyżej wartości projektowej | Drobne zanieczyszczenia w ogonach, prędkość pompy, otwór sita |
| Ekrany oślepiające na początku | Zawartość płytek krwi lub rozbite granulki | Kształt cząstek, stan ekranu |
| Obciążenie spada po zmianie odczynnika | Zatrucie organiczne mikroporów | Reżim flotacji, związki organiczne w roztworze, ponowny test R |
| Wydajność spada po cyklach pieca | Gromadzenie się popiołu w porach | Trend popiołu, profil temperatury reaktywacji |
Gdzie te trzy United Chemical produkty znajdują się w arkuszu przepływu
| STAGE | Produkt | Zmienna rządząca |
|---|---|---|
| Wypłukiwanie i rozpuszczanie | AuCyan™ Cyjanek sodu NaCN (≥98.3%) | Kontrola wolnego cyjanku, niski ładunek zanieczyszczeń, dokumentacja UN 1689 |
| Adsorpcja i odzysk | AuCarb™ Gold Recovery Węgiel aktywowany z łupin orzecha kokosowego (twardość ≥99%) | Wartości K/R, ścieranie ≤1.5%, siatka 6×12 |
| Alternatywna droga wypłukiwania | Środek do wymywania złota AuLeach™ (GDA) – Nieszkodliwy | Logistyka chemiczna, pH 10.5–12, walidacja specyficzna dla rudy |
Wszystkie trzy produkty dostarczane są bezpośrednio z fabryki na warunkach FOB lub CIF, wraz z certyfikatem analizy partii, danymi technicznymi (TDS) i kartą charakterystyki (MSDS), do zakładów górniczych w ponad 77 krajach. United Chemical jest producentem i dostawcą rozwiązań technicznych, nie pośrednikiem handlowym.
Nasza pozycja po wymianie
Udział w krajowej wymianie akademickiej to jeden ze sposobów, w jaki nasz zespół techniczny utrzymuje kontakt praktyki zakładowej z materiałoznawstwem. Dyskusja na temat węgla aktywnego – jego struktury porów, wytrzymałości mechanicznej, kinetyki adsorpcji i zachowania podczas wielokrotnej reaktywacji – bezpośrednio przekłada się na pytania zadawane przez naszych klientów przy wyborze materiału eksploatacyjnego do złotego układu.
Będziemy nadal publikować praktyczne materiały techniczne dotyczące doboru węgla, kontroli wymywania i rozwiązywania problemów z obiegiem, a także dostarczać dokumentację potrzebną zespołom produkcyjnym do kwalifikacji partii przed jej wprowadzeniem do obiegu. Dla producenta wymiana techniczna ma wartość dopiero po dotarciu do działającego zakładu.
Najczęściej zadawane pytania
P1. Która konferencja? United ChemicalCzy Dyrektor Techniczny będzie obecny?
Krajowa Konferencja Wymiany Akademickiej nt. Węgla Aktywowanego 2026, która odbyła się w listopadzie 2026 r. w Hefei w Anhui.
P2. Kto zorganizował konferencję?
Specjalistyczny Komitet Węgla Aktywowanego Chińskiego Towarzystwa Uzbrojeniowego i Oddział Węgla Aktywowanego Chińskiego Stowarzyszenia Przemysłu Leśnego.
Pytanie 3. Czy United Chemical przedstawić referat na konferencji?
Potwierdzone informacje wskazują, że Dyrektor Techniczny firmy uczestniczył w wymianie akademickiej. W artykule nie podano tytułu ani roli prelegenta.
P4. Dlaczego konferencja poświęcona tematyce emisji dwutlenku węgla jest ważna dla klienta wydobywającego złoto?
Ponieważ węgiel aktywny jest medium adsorpcyjnym w obiegach CIP, CIL, CIC, ługowania w pryzmie i ługowania w kadzi. Jego szybkość, pojemność i trwałość decydują o tym, ile rozpuszczonego złota zostanie faktycznie odzyskane.
P5. Jaka jest różnica między wartością K a wartością R?
K to równowagowe obciążenie złotem w kg złota na tonę węgla; R to szybkość, z jaką osiągane jest to obciążenie. Oba są potrzebne do doboru wielkości obwodu adsorpcyjnego.
P6. Dlaczego określono twardość ≥99% i ścieranie ≤1.5%?
Ponieważ drobiny węgla generowane w obiegu są już naładowane złotem. Ścieranie jest stratą w procesie odzysku, a nie jedynie kosztem materiałów eksploatacyjnych.
P7. Która klasa jest odpowiednia dla standardowej instalacji CIP lub CIL?
AC50, gatunek inżynieryjny o współczynniku K ≥26 kg/t i R ≥50%. Do zastosowań o wyższej przepustowości stosuje się AC55 lub AC60; do zastosowań w pryzmach i kolumnach – BC1100.
P8. Jakie wskaźniki porów są publikowane dla AC50?
CTC ≥50% i aktywność butanu ≥19.5%. Dla tego stopnia nie opublikowano ani jednej wartości stężenia jodu.
P9. W jaki sposób AuCarb™ jest pakowany i wysyłany?
W 25 kg wytrzymałych laminowanych workach PE, przy minimalnym zamówieniu 15 MT na 1×20' FCL, na warunkach FOB lub CIF.
P10. Które produkty obejmują pozostałe etapy obwodu?
Cyjanek sodu AuCyan™ NaCN (≥98.3%) do rozpuszczania i środek wymywający złoto AuLeach™ (GDA) – nieszkodliwy dla powszechnie stosowanej metody wymywania chemicznego.
P11. Jakie dokumenty towarzyszą każdej partii?
Analiza współczynnika autentyczności (COA), TDS i MSDS partii, dzięki czemu zakład może powiązać wydajność z konkretną dostawą i konkretną mieszanką rud.
P12. W jaki sposób zakład może zorganizować wsparcie techniczne?
Za pośrednictwem zespołu technicznego w United Chemical, z uwzględnieniem punktu widzenia producenta w kwestii wymywania i adsorpcji, a nie oferty firmy handlowej.
Materiały techniczne i linki wewnętrzne
Aktualności firmy · Przegląd Złotego Trójkąta · Przegląd techniczny trzech produktów · Przewodnik po węglu AuCarb™ · AC50 · AC55 · AC60 · BC1100 · AuCyan™ · AuLeach™ GDA · Najczęściej zadawane pytania dotyczące chemikaliów · Skontaktuj się z nami
Poproś o wycenę, TDS lub COA partii albo omów dobór węgla do swojego obwodu: Kontakt · WhatsApp +86 173 9270 5576 · info@unitedchemicalcn.com
- Losowa treść
- Gorące treści
- Gorące treści recenzji
- Miedzi(II) siarczan pentahydrat 98% gatunek
- Siarczan żelazawy klasy przemysłowej 90%
- Azotyn sodu przemysłowy 98.5%
- Jak wybrać właściwy odczynnik flotacyjny?
- Jak mogę zoptymalizować wykorzystanie środków chemicznych w przetwórstwie rud?
- akrylamid
- Pentahydrat tiosiarczanu sodu
- 1Cyjanek sodu w obniżonej cenie (CAS: 143-33-9) do górnictwa - wysoka jakość i konkurencyjne ceny
- 2Cyjanek sodu 98.3% CAS 143-33-9 NaCN, środek do wzbogacania złota, niezbędny w górnictwie i przemyśle chemicznym
- 3Nowe chińskie przepisy dotyczące eksportu cyjanku sodu i wskazówki dla międzynarodowych nabywców
- 4Cyjanek sodu (CAS: 143-33-9) Certyfikat użytkownika końcowego (wersja chińska i angielska)
- 5Międzynarodowy kodeks zarządzania cyjankiem (cyjankiem sodu) - standardy akceptacji kopalni złota
- 6Fabryka w Chinach Kwas siarkowy 98%
- 7Kwas szczawiowy bezwodny 99.6% klasy przemysłowej
- 1Cyjanek sodu 98.3% CAS 143-33-9 NaCN, środek do wzbogacania złota, niezbędny w górnictwie i przemyśle chemicznym
- 2Wysoka czystość · Stabilna wydajność · Wyższy odzysk — cyjanek sodu do nowoczesnego ługowania złota
- 3United ChemicalZespół badawczy firmy 's wykazuje autorytet dzięki wnioskom opartym na danych
- 4AuCyan™ – cyjanek sodu o wysokiej wydajności | Czystość 98.3% do globalnego wydobycia złota
- 5Cyfrowy elektroniczny detonator (czas opóźnienia 0~ 16000 ms)
- 6Bardzo wytrzymały, precyzyjny detonator rurowy
- 7przemysł Detonator elektryczny


Konsultacja wiadomości online
Dodaj komentarz: