
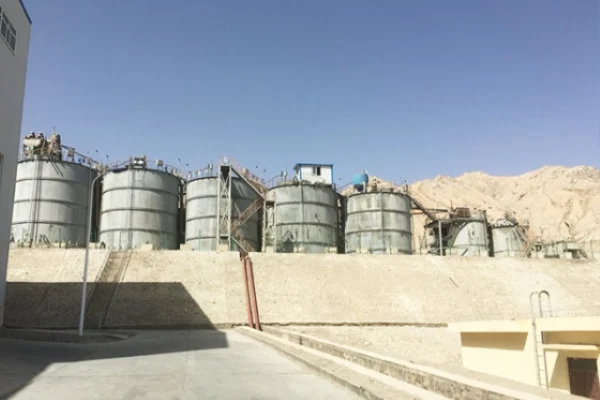
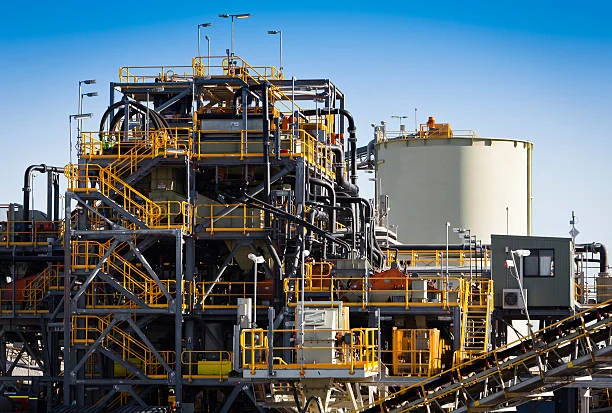
氰化法因其对各种矿石的适应性强、能够现场制金以及回收率高等优点,已被广泛应用于金矿开采。然而,出于环境评估的考虑,矿山要么在污水进入水库之前或之后对其进行处理以实现零排放,要么使用低氰化物或无氰化物浸出剂来保护区域生态环境。本文介绍了氰化法和炭浆法提取黄金的操作流程。其目的不仅在于理解黄金提取的机理,更在于消除污染,朝着建设环境友好型矿山的方向迈进。
氰化法提取黄金
操作因素包括氰化物和氧气的浓度、温度、矿石中金颗粒的大小和形状、矿浆浓度、矿泥含量、金颗粒表面膜、浸出时间等。
当氰化物浓度较低时,氧气的溶解度相对较高,金的溶解速率取决于氰化物浓度。当氰化物浓度较高时,金的溶解速率则完全由氧气浓度决定。通常,氰化物浓度范围为0.03%至0.05%。添加某些氧化剂、浸出助剂或直接引入氧气可显著提高浸出效果。
例如,某炭浆厂用富氧气体(含氧量超过90%)取代空气,注入浸出槽,浸出率提高0.89个百分点;某选矿厂向第一个浸出槽加入98%醋酸铅,投加比例为每吨矿石0.1千克,结果尾矿中的金品位由0.218克/吨降至0.209克/吨。
金在氰化物溶液中的溶解速度随温度的升高而增大,通常温度保持在10℃~20℃之间。低于1.34℃时溶液发生结晶,因此,在冬季北方选矿厂常常用喷灯烘烤堵塞的管道。高于34.7℃时溶液变为液态,常有气体逸出。为了稳定和减少化学损失,通常加入适量的碱,称为保护碱,促使反应向减弱水解的方向进行。
细粒金磨矿后露出的表面积大,易被氰化法溶解。另外,片状、小球状和内部有孔隙的金颗粒比较容易溶解。矿浆浓度低时,黏度小,溶液中的氰离子和氧向金颗粒表面的扩散速度快,金溶解快,浸出率高。但浓度低会使矿浆体积增大,对设备要求较大,试剂消耗也较大。适宜的矿浆浓度为40%~50%。当矿石含泥量大、性质复杂时,浓度应控制在20%~30%。
杂质在金粒表面形成各种薄膜,影响金的浸出。伴生矿物与氧、氰化物、碱等发生反应,阻碍金的浸出,随着浸出时间的增加,浸出率上升到一定限度,随后又下降。这是因为金的体积和粒度减小,氰化物、溶解氧与金配合物之间的距离扩大,杂质的积累形成了不利于浸出的薄膜。浸出槽中搅拌器的“堵”现象,由于浓度高、细度低、风量小,下叶轮与槽底的结构间隙大,也会影响金的浸出。某氰化车间的槽发生堵罐现象后,工人手动转动机器,并用高压水枪、气枪、长钢筋等疏通管道,最终发现下叶轮与槽底的间隙是正常值的4倍。经过调整后问题得到解决。
炭浆法 (CIP) 黄金提取工艺
操作因素包括活性炭的吸附、解吸和电解,以及碳的再生。
新炭使用前需预磨“去棱去杂”,选购炭时既要保证吸附能力,又要保证强度,装填密度为0.50kg/L~0.55kg/L,粒度要规则均匀,一般为6~12目或6~16目,灰分及筛下物含量不得超过3%。某炭浆厂因炭粉含量过高,导致尾液金品位高出正常16倍以上,造成金损失,不得不全部更换炭。
吸附槽内炭的密度呈梯度增加,考虑到炭的老化,频繁提取有利于金的回收。某炭矿浆厂将炭提取周期由三天改为隔天,产量提高了四分之一。当槽溢流,炭用完时,金必然会损失。这主要是由于挡炭筛堵塞造成的。在分级机和旋流器后应提前清除杂物。挡炭筛采用水平圆筒筛。也可以通过降低矿浆浓度或底炭密度,增加筛旁风管的风量来解决该问题。
最后一个吸附罐的碳泄漏是极其不希望发生的。尾矿混合罐上的 40 目安全筛是关键的检查点。应经常检查和维护以确保其完整性。为了减少碳磨损,通常使用低速搅拌。
在1%氢氧化钠和氰化钠溶液中,于0.35 MPa~0.39 MPa的压力下进行解吸和电解,解吸温度为135℃~160℃,高于溶液的沸点。贫碳的金品位低于50 g/t。目前,无氰解吸和电解技术已得到广泛应用。
炭再生通常用3%~5%稀硝酸或盐酸浸泡0.5~1小时,工人要间歇搅拌,从槽中取出后浸泡在水中,除去酸浸液,再用1%氢氧化钠浸泡,中和余酸,最后用2~3倍炭床体积的水冲洗。
- 随机内容
- 热门内容
- 热门点评内容
- 工业级六偏磷酸钠 68%SHMP
- 塑料激波管(VOD≧1600m/s)
- 硫脲99%高活性专业生产商
- 一水硫酸铜(CuSO4-H2O)粉末(Cu:最低 34%)
- 工业亚硝酸钠98.5%
- 亚铁氰化钠如何有助于矿物浮选过程?
- 采矿化学品在采矿业中发挥什么作用?




在线留言咨询
添加评论: