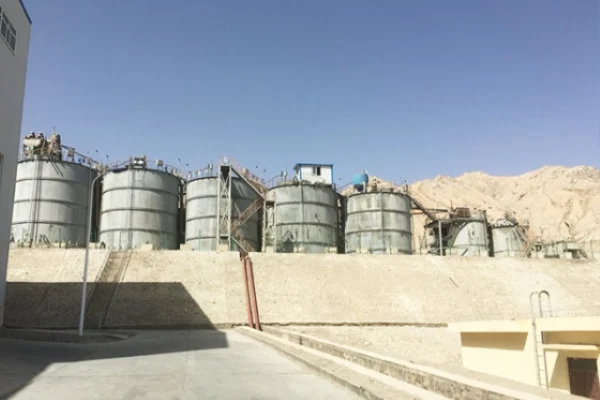
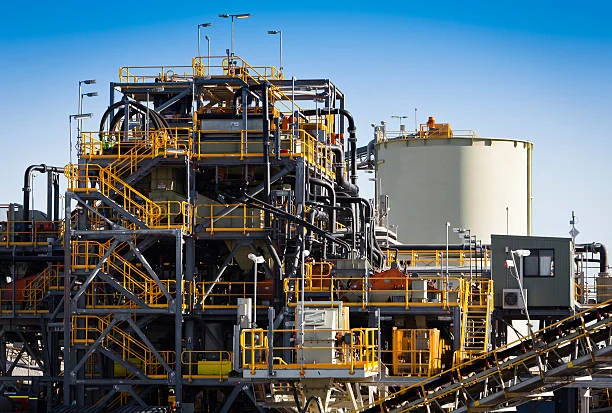
目前,大多数黄金加工厂都使用氰化钠作为黄金提取化学品。由于氰化法工艺简单、回收率高,因此受到世界各地众多金矿主的欢迎。

1、加强充气,提高供氧质量
增加曝气量和氧气供应可以减少液态氰化物的不必要消耗。目前,大多数黄金氰化厂采用低压(0.2MPa)无油空气压缩机供气,供气量为0.5-1.0m³/min的储气罐。为了提高供气质量,可以在供气管末端安装小孔罩,以产生大量小直径气泡,或者安装止回阀以防止回流。
2.严格控制原矿铜品位
在浸出过程中,铜会消耗大量的氰化物。例如,某金氰化厂原矿铜品位为0.548%,首轮浸出母液中铜含量高达1161mg/L,占全年氰化物消耗量的37.6%。由于溶解液中铜含量高,为了维持溶液的金浸出活性,必须相应提高矿浆中氰化钠的浓度,这又会进一步增加氰化钠的消耗量。因此,控制原矿中的铜含量不仅可以减少溶解铜所消耗的氰化钠,还可以大幅降低浸出液中氰化钠的浓度。
为了降低铜的品位,可以先用浮选或其他方法进行预处理,分离铜后再浸出金。
3. 控制浆料中CN-和O2浓度的比例
在金浸出过程中,必须加入空气和氰化钠才能保证金的浸出。金在溶液中的扩散速度,不仅取决于溶液中CN–和O2的浓度,还取决于单位金表面的CN–浓度、溶解O2的浓度、金粒子的表面积以及双电层厚度。
CN–/O2=4x(溶解氧扩散系数/氰化钠扩散系数)
=4×(2.76×10-5cm/s ÷1.83×10⁻⁵cm/s)=4×1.5=6
这个比率被称为溶解金的极限溶解离子浓度值。
对于不同类型的矿石,其值可在4.6~7.4范围内调整,以确定最佳效益比。浸出过程中若加入过量的氰化钠或空气,均不会提高金的浸出率而造成浪费。因此,在金浸出过程中,往往需要对溶液中的游离氰化物和氧含量进行分析和控制,使二者的比值保持在6左右。
4. 建立氰化物剂量平衡
氰化钠是金氰化工艺的主要耗剂,因此,应经常研究氰化钠用量平衡问题。所谓氰化物平衡,是指浸出液排出的氰化物与氰化钠实际消耗量的平衡,与工艺技术指标、经济成本、环保治理等费用有关。
氰化钠的损耗,除各种络合物、化合物生成外,还有黏土泥的吸附、矿物颗粒的吸附及极少量氢氰酸的逸出,前者的损耗应占90%左右,若低于此值,则应归咎于氰化钠的质量、原矿组分、水分平衡,或操作中的计量,或“滴、漏、泡、漏”。
5.控制合理的氧化钙(CaO)浓度
在氧化提金过程中,必须加入石灰,保持适当的氧化钙浓度非常重要。其主要作用是:
CaO可以提高浸出溶液的pH值,降低生成的HCN浓度,减少HCN气体的挥发。
由于溶液中Ca2+的加入,铜的浸出率明显下降,阻止了Fe(CNS)4的生成,溶液中CNS-离子浓度降低,Ca2+阻止了CN-与Cu、S的结合,有效降低了氰化物的消耗。
经过反复试验,专家认为氧化钙添加量12g/kg较为合理。
结论
以上就是金矿氰化厂减少氰化钠用量的5种方法,实际生产中,可以根据实际情况,适当调整各种元素的用量,以减少氰化钠的消耗,节约成本,同时减少含氰废水对环境的危害。
如果您对以上内容有任何疑问,或者想要了解的,可以咨询在线客服或者提交留言,我们会尽快与您联系!




在线留言咨询
添加评论: