

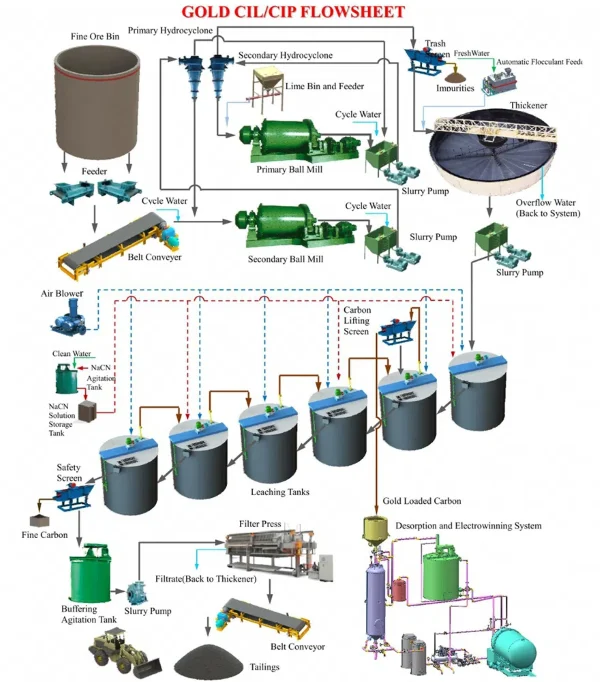
Siyanîdkirina zêr rêbazek derxistina zêr e ku sîyanûr wekî maddeyek rijandinê bikar tîne. Ji ber asta xwe ya teknîkî ya gihîştî, rêjeya rijandinê ya bilind, û sepandina wê ya xurt li ser madenan, rêbaza sîyanîdkirinê îro yek ji rêbazên sereke yên derxistina zêr dimîne. Di pêvajoya sîyanîdkirina zêr de , divê her gav were kontrol kirin da ku feydeyên aborî yên baş werin misoger kirin û di heman demê de giraniya alavan û veberhênanê kêm bikin.
1. Aeration û Zêdekirina Siyanide
Piştî hûrkirinê, siyanid li pulpê tê zêde kirin da ku zêr bihelîne û kompleksên metal çêbike. Formula reaksiyonê wiha ye: 4Au + 8NaCN + O2 + 2H2O → 4NaAu(CN)2 + 4NaOH. Wekî ku ji formula jorîn tê dîtin, oksîjen di pêvajoya şûştina zêr de hewce ye. Ji ber vê yekê, di hilberîna pîşesazî de, pêdivî ye ku tanka şûştinê were hewa kirin. Zexta hewayê bi gelemperî bi qasî 1 kg e, û qebareya hewakirinê di hûrdemê de ji bo her metre kûp a slury ji 0.002 m³ mezintir e.
2. Zêdekirina Alkali Parastinê
Ji bo misogerkirina giraniya siyanîdê di pulpê de, ji qirêjiya hawîrdorê dûr bixin, û pêşî li hilberîna gaza hîdrojen-sîanîdê (HCN) ya jehrîn bigirin, pêdivî ye ku alkali li tanka şûştinê were zêdekirin da ku nirxek pH-ya bilind a pulpê biparêze. Lime an şîrê lîmê pir caran di hilberîna pîşesaziyê de tê bikar anîn, û carinan NaOH ji bo verastkirina pêvek tê zêdekirin.
3. Maintaining Slurry Suspension
Pêvajoya siyanîdkirina zêr ji bo performansa tanka ajîtasyonê ya paqijkirinê hin hewcedariyên xwe hene. Digel mezaxtina hêzê ya kêm, pêdivî ye ku perçeyên zêrê rûbera ku bi monomer veqetandî an eşkerekirî di nav pelikê de ne di tankê de razînin. Pêdivî ye ku pel, siyanid, lîmon û hewa bi tevahî di tankê de tevlihev bibin da ku bigihîjin rewşek sekinî. Pêdivî ye ku di her perçeyek tankê de hûrgelê domdar be, û pêdivî ye ku li tenişta kûrahiya tankê spartek çênebe, û dabeşkirina mezinahiya parçikê jî yekreng be.
4. Maintaining Appropriate Concentration Slurry
Dema ku dendika kanzaya zêr 2.65 - 2.8 be. giraniya giştî ya pulpa şuştinê 40 - 45%. Dema ku dendika konsantreya flotasyonê 3 - 3.5 be. giraniya şûştinê ya giştî 30 - 40%. Bi gelemperî, malzemeyên bi hûrbûna ji 200 mesh kêmtir ji 80 - 95%.
5. Kêmkirina Wear û Dengê Parçeyên Tevger
Ji bo kêmkirina xiftana ajîtatorê û zêdekirina jiyana karûbarê wê, di hilberîna pîşesazî de piraniya pêpelokan bi gomî ve girêdayî ne. Hilbijartina cîhaza veguheztinê divê hûrgulî be da ku karbidestiya veguheztinê ya bilind û dengê kêm peyda bike.
6. Kêmkirina Carbon Wear
Rêbaza Karbon - di -Pulpê de karbonê li tanka adsorpsiyonê zêde dike da ku zêr adsorpsiyonê bike. Ger hêza ajîtasyonê ya tanka rijandinê pir xurt be, karbon dê were hûrkirin û winda bibe. Ger hêza ajîtasyonê qels be, dê sedîment çêbibe. Ji ber vê yekê, dema ku pelp di rewşek daliqandî de bimîne, ji aliyekî ve, pêdivî ye ku ji bo hilberînê karbona bi hişkbûna bilind were hilbijartin, û ji aliyê din ve, pêdivî ye ku leza zivirîna perwaneyê were kêm kirin da ku windabûna pelp, karbon û hêza têketina tanka adsorpsiyonê ya ajîtasyonê kêm bibe.
7. Diyarkirina Kapasîteya Minasib
Heya nuha, kapasîteya hilberînê ya nebatên siyanîdkirina zêr ên hevpar ji çend deh tonan heya bi deh hezaran ton rojane diguhere. Her ku kapasîteya hilberînê mezintir be, qada nebatê mezin dibe, û taybetmendiyên amûr û veberhênanê jî mezintir dibe. Divê her xwediyê kanê li gorî rewşa rastîn kapasîteya kargehek hilberandina guncan diyar bike.
8. Kêmkirina Giraniya Amûr û Veberhênanê
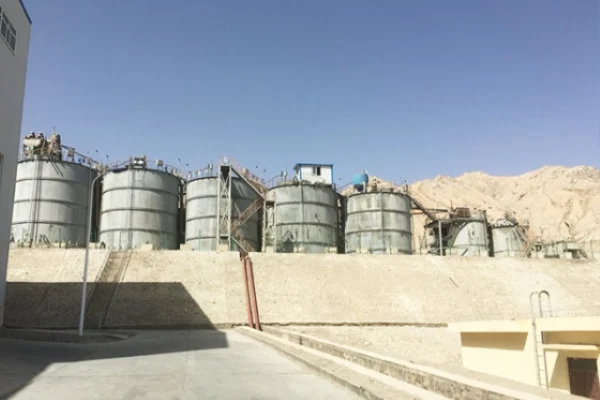
Dema hilbijartina tanka şûştinê, ji aliyekî ve, pêdivî ye ku pêvajoya şûştinê bikêrhatî û enerjî-teserûf be, û di heman demê de, pêdivî ye ku cîhaza veguheztinê xwedî şopek piçûk û giraniya sivik be. Dema ku kapasîteyê, hûrbûna pelê, û dema şûştinê têne destnîşankirin, hejmara tankên şuştinê dikare were destnîşankirin. Lêbelê, pêdivî ye ku taybetmendiyên tankên şûştinê ji bo kapasîteya nebatê guncan bin. Dema ku 500t/d santrala siyanîdkirina zêr tê çêkirin, ger tangek şûştinê ya φ3.5X3.5m were bikar anîn, pêdivî ye ku amûrên hewce werin zêdekirin, veberhênanê zêde bikin. Ji ber vê yekê, tenê bi alavên sivik û kapasîteya guncan dikare veberhênana avakirina pargîdaniyê were kêm kirin.
- Naveroka Random
- Naveroka germ
- naveroka review hot
- Hexametaphosphate sodyûm pola pîşesaziyê 68% SHMP
- Danasîna hilberê pargîdaniyê
- Natriyum Amyl Xanthate (SAX) 90%, Kîmyaya madenê, reagenta flotasyona madenê
- Detonatorê lûleya şokê ya bi hêz û rast-bilind
- Ez çawa flocculant rast hilbijêrin?
- Acrylamide
- Potassium ethylxanthate 90% PEX
- 1Siyanidê Sodyûmê erzankirî (CAS: 143-33-9) ji bo Madenê - Qalîteya Bilind & Bihayê Pêşbazî
- 2Sodyûm Siyanûr 98.3% CAS 143-33-9 NaCN madeya pêçandina zêr Ji bo Pîşesaziyên Kîmyayî yên Madenê Girîng e
- 3Rêziknameyên Nû yên Chinaînê yên li ser Hinardekirina Sîyanîdê Sodyûm û Rêbernameya ji bo Kirrûbirên Navneteweyî
- 4Sodyum Syanide (CAS: 143-33-9) Sertîfîkaya bikarhênerê dawî (guhertoya Çînî û Îngilîzî)
- 5Koda Rêvebiriyê ya Navnetewî (Syanîdê Sodyûm) - Standardên Pejirandina Kana Zêrîn
- 6Fabrîkaya Çînê Asîdê Sulfurîk 98%
- 7Asîda Oxalic a bêhîd 99.6% Pîşesaziya Pîşesaziyê
- 1Sodyûm Siyanûr 98.3% CAS 143-33-9 NaCN madeya pêçandina zêr Ji bo Pîşesaziyên Kîmyayî yên Madenê Girîng e
- 2Paqijiya Bilind · Performansa Sabît · Vegerandina Bilindtir — sodyûm sîyanûr ji bo şûştina zêr a nûjen
- 3United ChemicalTîma Lêkolînê ya 's Bi Rêya Têgihîştinên Li Ser Daneyan Desthilatdariya xwe Nîşan Dide
- 4Siyanûra Sodyûmê ya Performansa Bilind a AuCyan™ | Paqijiya %98.3 ji bo Kanên Zêr ên Cîhanî
- 5Detonatorê Elektronîkî Dîjîtal (Dema Derengmayînê 0~ 16000ms)
- 6Detonatorê lûleya şokê ya bi hêz û rast-bilind
- 7pîşesaziya Electric Detonator




Şêwirmendiya peyama serhêl
Şîrove zêde bike: